Aug 27,2026
Penyebab Keausan Tidak Merata pada Roda Gerinda Kaca
Pemrosesan kaca bervolume tinggi memberikan tekanan terus-menerus pada setiap bagian lini produksi. Ketika ribuan panel kaca melewati peralatan tepi dan penggilingan setiap hari, bahkan sedikit kehilangan efisiensi penggilingan dapat mengakibatkan waktu siklus yang lebih lama, penggantian roda yang lebih sering, konsumsi bahan abrasif yang lebih tinggi, dan kualitas tepi yang tidak konsisten.
Oleh karena itu, bagi produsen yang memproses fotovoltaik, otomotif, peralatan rumah tangga, dan produk kaca industri lainnya, meningkatkan efisiensi penggilingan bukan sekadar masalah peningkatan kecepatan mesin. Roda gerinda kaca , parameter penggilingan, kondisi cairan pendingin, stabilitas mesin, karakteristik kaca, dan perawatan roda semuanya harus bekerja sama.
Pendekatan yang tepat adalah meningkatkan efisiensi pembuangan material sekaligus menjaga agar chipping, panas berlebih, getaran, dan keausan roda tetap terkendali. Artikel ini membahas faktor-faktor utama yang mempengaruhi efisiensi penggilingan dan menjelaskan cara-cara praktis untuk meningkatkan kinerja dalam pemrosesan kaca volume tinggi.
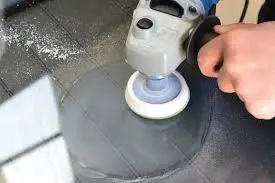
Efisiensi penggilingan sering dikaitkan dengan kecepatan pemrosesan, namun efisiensi produksi adalah konsep yang lebih luas. Operasi penggilingan dapat berjalan pada laju pengumpanan yang tinggi namun tetap memberikan hasil keseluruhan yang buruk jika roda cepat aus atau memerlukan penggantian dan penggantian yang sering.
Dalam industri pengolahan kaca, efisiensi dapat dinilai melalui beberapa indikator terkait:
Cara yang berguna untuk memikirkan efisiensi penggilingan adalah jumlah kaca berkualitas yang diproses per unit waktu produksi dan biaya abrasif. Hal ini sangat penting terutama untuk lini produksi bervolume tinggi, karena perbaikan kecil di setiap siklus pemrosesan dapat menghasilkan keuntungan tahunan yang berarti.
Oleh karena itu, pemilihan roda gerinda pengolah kaca yang sesuai harus didasarkan pada kelengkapan proses produksi, bukan hanya pada kecepatan penggilingan maksimum.
Bengkel bervolume rendah seringkali dapat mengimbangi variasi proses melalui penyesuaian manual. Produksi dalam jumlah besar mempunyai toleransi yang lebih kecil terhadap pendekatan ini.
Penggerindaan yang terus-menerus membuat roda dan mesin terkena beban mekanis dan termal yang berkelanjutan. Seiring dengan berlanjutnya produksi, perubahan profil roda, paparan berlian, kondisi cairan pendingin, getaran mesin, dan posisi kaca secara bertahap dapat memengaruhi tepian akhir.
Situasinya menjadi lebih rumit ketika lini produksi memproses kaca dengan ketebalan, ukuran, atau profil tepi yang berbeda.
Misalnya, pemrosesan kaca fotovoltaik seringkali memerlukan kualitas tepi yang stabil dengan laju umpan yang relatif tinggi. Kaca otomotif mungkin memerlukan profil tepi yang lebih khusus dan kompatibilitas peralatan, sedangkan kaca peralatan rumah tangga mungkin memerlukan ketebalan dan persyaratan dimensi yang berbeda.
Oleh karena itu, tujuannya bukan sekadar membuat roda bergerak lebih cepat. Tujuannya adalah untuk membangun sistem penggilingan di mana roda dapat mempertahankan kemampuan pemotongan dan geometrinya sepanjang siklus produksi yang panjang.
Roda gerinda merupakan salah satu variabel terpenting dalam proses. Roda yang dirancang untuk satu aplikasi kaca mungkin tidak memberikan kinerja yang sama pada material atau lini produksi lain.
Bahan abrasif berlian banyak digunakan untuk penggilingan kaca karena kekerasannya yang tinggi dan kemampuannya mempertahankan kinerja pemotongan yang efektif. Namun, kualitas berlian saja tidak menentukan performa roda. Jenis ikatan, ukuran grit, konsentrasi, profil roda, dimensi, dan proses pembuatan semuanya mempengaruhi hasil akhir.
Misalnya, roda gerinda kaca PV yang dirancang untuk kaca fotovoltaik mungkin perlu menyeimbangkan laju pengumpanan yang tinggi, chipping yang rendah, stabilitas profil, dan masa pakai yang lama. Roda yang digunakan untuk kaca otomotif mungkin memerlukan geometri atau spesifikasi yang berbeda sesuai dengan peralatan tepi dan profil kaca.
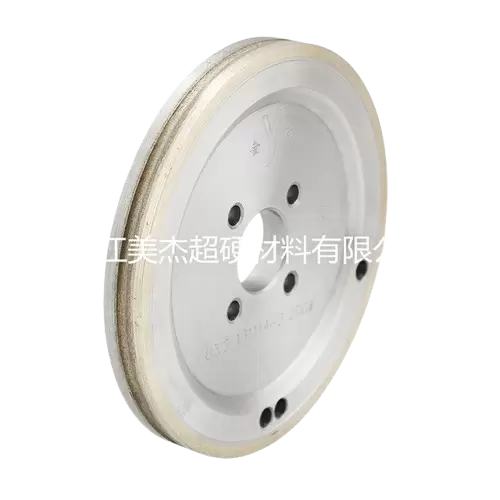
Roda Gerinda Kaca PV Meijie dirancang untuk pemrosesan tepi kaca fotovoltaik dan mendukung ketebalan kaca dari 2 hingga 18 mm, dengan ukuran grit mulai dari 80# hingga 400#. Desain khusus aplikasinya membuatnya lebih cocok untuk lini produksi yang mengutamakan kualitas throughput dan edge.
Demikian pula, roda gerinda tepi peralatan rumah tangga dapat dikonfigurasi untuk pusat permesinan CNC dan mesin tepi kaca yang berbeda, dengan spesifikasi yang dirancang berdasarkan persyaratan pemrosesan tepi dengan efisiensi tinggi.
Poin utamanya adalah pemilihan roda harus dimulai dengan aplikasi, mesin, dan target pemrosesan, bukan dengan spesifikasi roda yang umum.
Ukuran butiran berlian mempunyai pengaruh langsung terhadap penghilangan material, penyelesaian tepi, dan perilaku penggilingan.
Pasir berlian yang lebih kasar umumnya memberikan aksi pemotongan yang lebih kuat dan kemampuan penghilangan material yang lebih tinggi. Hal ini dapat berguna ketika sejumlah besar material harus dihilangkan secara efisien. Sebaliknya, pasir yang lebih halus lebih cocok jika penyelesaian permukaan dan kualitas tepian menjadi perhatian utama.
Ini tidak berarti bahwa roda dengan butiran kasar selalu lebih efisien. Jika tepian yang dihasilkan memerlukan finishing tambahan atau menghasilkan chipping yang berlebihan, peningkatan kecepatan penggilingan yang nyata dapat diimbangi dengan pemrosesan hilir.
Oleh karena itu, jalur produksi praktis dapat menggunakan ukuran butiran yang berbeda untuk tahap penggilingan yang berbeda. Penggilingan kasar dapat berfokus pada penghilangan material, sedangkan tahap penggilingan atau pemolesan berikutnya secara bertahap meningkatkan hasil akhir.
Bagi produsen yang mengevaluasi pemilihan grit secara lebih rinci, ukuran grit berlian untuk penggilingan kaca harus dipertimbangkan bersama dengan ketebalan kaca, ikatan roda, laju pengumpanan, kecepatan spindel, dan kualitas tepi yang diperlukan.
Laju umpan adalah salah satu parameter penggilingan yang paling terlihat, namun meningkatkannya tanpa mempertimbangkan kapasitas roda dapat dengan cepat menimbulkan masalah baru.
Ketika laju pengumpanan meningkat, roda harus mengeluarkan lebih banyak material dalam waktu yang lebih singkat. Jika roda memiliki kemampuan pemotongan yang cukup dan mesin tetap stabil, produktivitas dapat meningkat. Namun, jika sistem penggilingan didorong melampaui jangkauan operasi praktisnya, beban roda, chipping, getaran, dan pembentukan panas dapat meningkat.
Kecepatan pemberian pakan yang ideal bergantung pada beberapa variabel:
Oleh karena itu, produksi dalam jumlah besar harus mencapai laju pemberian pakan yang optimal , bukan sekadar laju pemberian pakan setinggi mungkin.
Laju pemakanan yang stabil dan menghasilkan keunggulan yang konsisten untuk keseluruhan shift produksi sering kali lebih berharga dibandingkan pengaturan yang lebih tinggi yang sering menimbulkan masalah kualitas.
Kedalaman penggilingan menentukan berapa banyak material yang dihilangkan roda selama setiap lintasan. Kedalaman penggerindaan yang berlebihan meningkatkan beban pada bahan abrasif dan mesin, sedangkan kedalaman penggerindaan yang terlalu dangkal dapat mengurangi efisiensi produksi.
Untuk pemrosesan kaca otomatis, kedalaman penggilingan harus sesuai dengan jumlah material tepi yang sebenarnya perlu dihilangkan.
Jika proses memerlukan penghilangan stok dalam jumlah besar, akan lebih efektif untuk mendistribusikan penghilangan material ke beberapa tahap penggilingan daripada memaksa satu roda untuk membuang semuanya sekaligus.
Pendekatan ini dapat membantu mengendalikan:
Pengaturan terbaik ditentukan melalui uji coba produksi dan harus dievaluasi bersama dengan laju pengumpanan dan kecepatan spindel.
Kecepatan spindel mempengaruhi perilaku pemotongan roda gerinda intan. Namun RPM spindel saja tidak memberikan informasi yang cukup karena kecepatan permukaan roda sebenarnya juga bergantung pada diameter roda.
Ketika diameter roda berubah, kecepatan permukaan berubah meskipun RPM spindel tetap konstan. Inilah salah satu alasan mengapa parameter penggilingan harus dievaluasi sebagai satu set lengkap dan bukan disesuaikan satu per satu.
Untuk produksi volume tinggi, kecepatan spindel harus dipilih sesuai dengan rentang pengoperasian yang direkomendasikan pabrikan roda dan karakteristik peralatan.
Pengaturan kecepatan yang berlebihan dapat menyebabkan panas, getaran, dan keausan abrasif. Kecepatan yang terlalu rendah dapat mengurangi efisiensi pemotongan dan meningkatkan beban pada masing-masing partikel berlian.
Tujuannya adalah kondisi pemotongan yang seimbang dimana bahan abrasif tetap aktif tanpa memberikan tekanan yang tidak perlu pada roda.
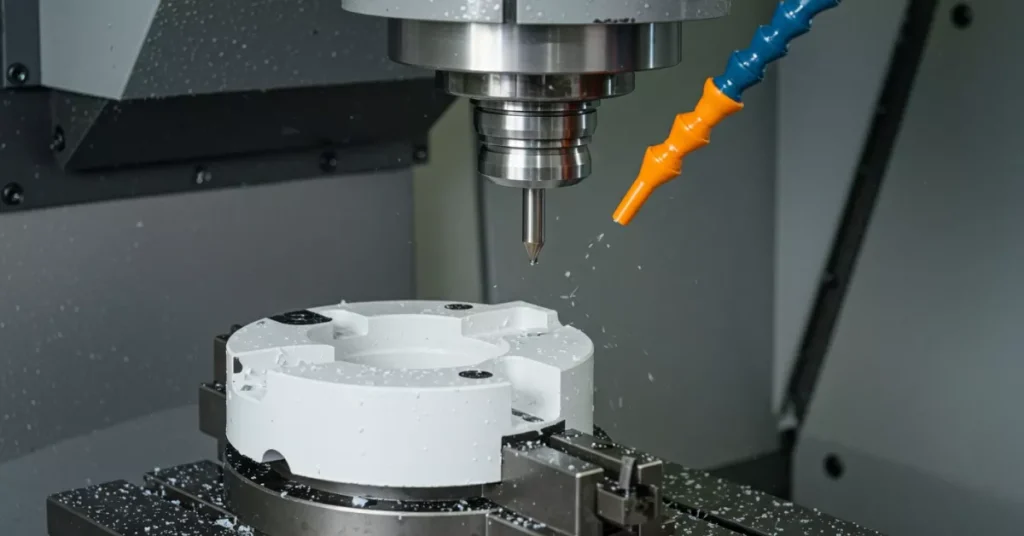
Penggerindaan kaca menghasilkan panas pada zona kontak antara roda dan benda kerja. Pengelolaan cairan pendingin yang efektif membantu mengendalikan panas ini dan juga membantu menghilangkan partikel kaca dari area penggilingan.
Dalam produksi berkelanjutan, kualitas cairan pendingin dapat berubah secara bertahap. Kontaminasi, aliran yang tidak memadai, nozel tersumbat, atau posisi yang salah dapat mengurangi kinerja pendinginan.
Oleh karena itu, cairan pendingin tidak boleh dianggap sebagai masalah sekunder.
Sistem pendingin harus menyediakan aliran yang cukup langsung ke area kontak penggilingan. Nozel harus diposisikan sedemikian rupa sehingga cairan pendingin mencapai zona penggilingan sebenarnya dan tidak dibelokkan oleh roda yang berputar.
Kualitas dan penyaringan air juga penting. Partikel kaca yang terakumulasi dapat bersirkulasi melalui sistem dan mempengaruhi stabilitas pemrosesan dan kondisi peralatan.
Sistem pendingin yang stabil dapat berkontribusi terhadap kualitas tepian yang lebih konsisten dan mengurangi risiko kerusakan termal selama proses produksi yang lama.
Getaran adalah kendala utama lainnya dalam penggilingan kaca yang efisien.
Kaca sensitif terhadap tekanan mekanis lokal. Ketika terjadi getaran saat penggilingan, kontak antara roda dan kaca menjadi kurang stabil. Hal ini dapat menyebabkan tepian yang tidak rata, peningkatan chipping, keausan roda dini, dan permukaan akhir yang buruk.
Penyeimbangan roda sangat penting untuk penggilingan berkecepatan tinggi. Bahkan ketidakseimbangan kecil pun bisa menjadi lebih terlihat seiring dengan meningkatnya kecepatan rotasi.
Kekakuan mesin juga harus diperhatikan. Perlengkapan yang longgar, bantalan yang aus, sistem penahan kerja yang tidak stabil, atau ketidaksejajaran dapat menimbulkan getaran yang tidak dapat diatasi hanya dengan mengganti roda gerinda.
Oleh karena itu, sebelum meningkatkan parameter penggilingan, produsen harus memverifikasi kondisi mekanis sistem secara keseluruhan.
Roda gerinda tidak hanya bekerja melalui karakteristik abrasifnya. Geometrinya harus tetap akurat selama proses berlangsung.
Penggilingan profil sangat sensitif terhadap perubahan dimensi. Seiring dengan keausan roda, profil efektifnya dapat berubah secara bertahap. Jika perubahan ini tidak dikendalikan, tepi kaca yang dihasilkan mungkin tidak lagi memenuhi dimensi yang disyaratkan.
Roda dengan retensi profil yang baik dapat mengurangi frekuensi koreksi dan membantu menjaga konsistensi produksi.
Inilah salah satu alasan mengapa pemilihan obligasi penting. Sistem pengikatan yang berbeda memberikan kombinasi ketajaman pemotongan, ketahanan aus, dan retensi bentuk yang berbeda.
Untuk aplikasi yang menuntut, pabrikan dapat memilih roda gerinda profil berlian atau roda berbentuk khusus sesuai dengan geometri tepi kaca yang diperlukan.
Profil yang benar harus disesuaikan dengan mesin tepi dan spesifikasi kaca akhir.
Penggantian roda menimbulkan waktu henti langsung. Namun, dalam lingkungan produksi bervolume tinggi, biaya sebenarnya bisa lebih besar daripada harga penggantian itu sendiri.
Penggantian roda mungkin melibatkan penghentian mesin, melepas roda yang ada, memasang roda baru, memeriksa kesejajaran, menyeimbangkan sistem, dan memulai kembali produksi. Penyesuaian tambahan mungkin diperlukan sebelum saluran kembali ke keluaran stabil.
Hal ini menjadikan umur roda sebagai bagian penting dari efisiensi produksi.
Roda yang lebih tahan lama tidak serta-merta merupakan pilihan terbaik, karena ketahanan aus yang berlebihan terkadang dapat mengurangi ketajaman pemotongan. Target yang lebih berguna adalah roda seimbang yang memberikan ketajaman yang memadai sekaligus mempertahankan keausan yang dapat diprediksi.
Roda gerinda kaca otomotif Meijie , misalnya, menggabungkan bahan abrasif berlian dengan pengikat tipe M untuk memberikan ketajaman, retensi bentuk, dan rasio penggilingan yang tinggi. Desainnya ditujukan untuk aplikasi pemrosesan kaca otomotif yang menuntut di mana kinerja yang konsisten selama periode produksi yang lama adalah hal yang penting.
Menunggu hingga roda gerinda menghasilkan tepian yang buruk bukanlah strategi perawatan yang efisien.
Keausan roda sering kali dapat diidentifikasi melalui perubahan perilaku penggerindaan. Meningkatnya beban spindel, perubahan suara gerinda, getaran yang lebih besar, berkurangnya pelepasan material, atau penurunan kualitas tepi secara bertahap dapat menunjukkan bahwa kondisi roda memerlukan perhatian.
Tim produksi dapat menetapkan titik pemantauan praktis berdasarkan peralatan mereka sendiri.
Misalnya, operator dapat mencatat konsumsi roda, panjang kaca yang diproses, kualitas tepi, dan interval penggantian. Seiring berjalannya waktu, catatan ini memberikan gambaran yang lebih jelas tentang performa roda sebenarnya.
Informasi ini juga dapat membantu menentukan apakah perubahan spesifikasi roda benar-benar meningkatkan produktivitas.
Produksi volume tinggi bergantung pada kemampuan pengulangan. Roda gerinda tidak dapat mengimbangi peralatan yang tidak dirawat dengan baik.
Perawatan rutin harus mencakup sistem pemasangan roda, spindel, bantalan, sistem pendingin, perlengkapan, dan komponen lain yang secara langsung mempengaruhi stabilitas penggilingan.
Perawatan rutin yang sederhana dapat membantu mencegah masalah mekanis kecil menjadi gangguan produksi.
Bidang-bidang utama meliputi:
Maintenance intervals should be based on actual production conditions. A machine operating continuously at high feed rates may require more frequent inspection than equipment used intermittently.
Grinding parameters should never be considered independently of the wheel.
For example, changing from a coarse-grit wheel to a fine-grit wheel changes the cutting behavior. Increasing feed rate changes the load on the abrasive. Increasing spindle speed changes wheel surface speed. Altering grinding depth changes the amount of material removed per pass.
Each adjustment can affect the others.
| Grinding factor | Main influence | Potential issue when excessive |
|---|---|---|
| Feed rate | Production throughput | Higher load and chipping |
| Grinding depth | Material removal | Excessive wheel load |
| Spindle speed | Cutting conditions | Heat or vibration |
| Grit size | Cutting and finish | Poor finish or low removal rate |
| Coolant flow | Heat and debris control | Thermal instability |
This is why process optimization should be performed systematically rather than by making several changes simultaneously.
A controlled trial makes it easier to identify which parameter actually improves performance.
Different glass industries have different priorities.
Photovoltaic glass production emphasizes high throughput and stable edge quality. Large production volumes make wheel life and processing speed particularly important.
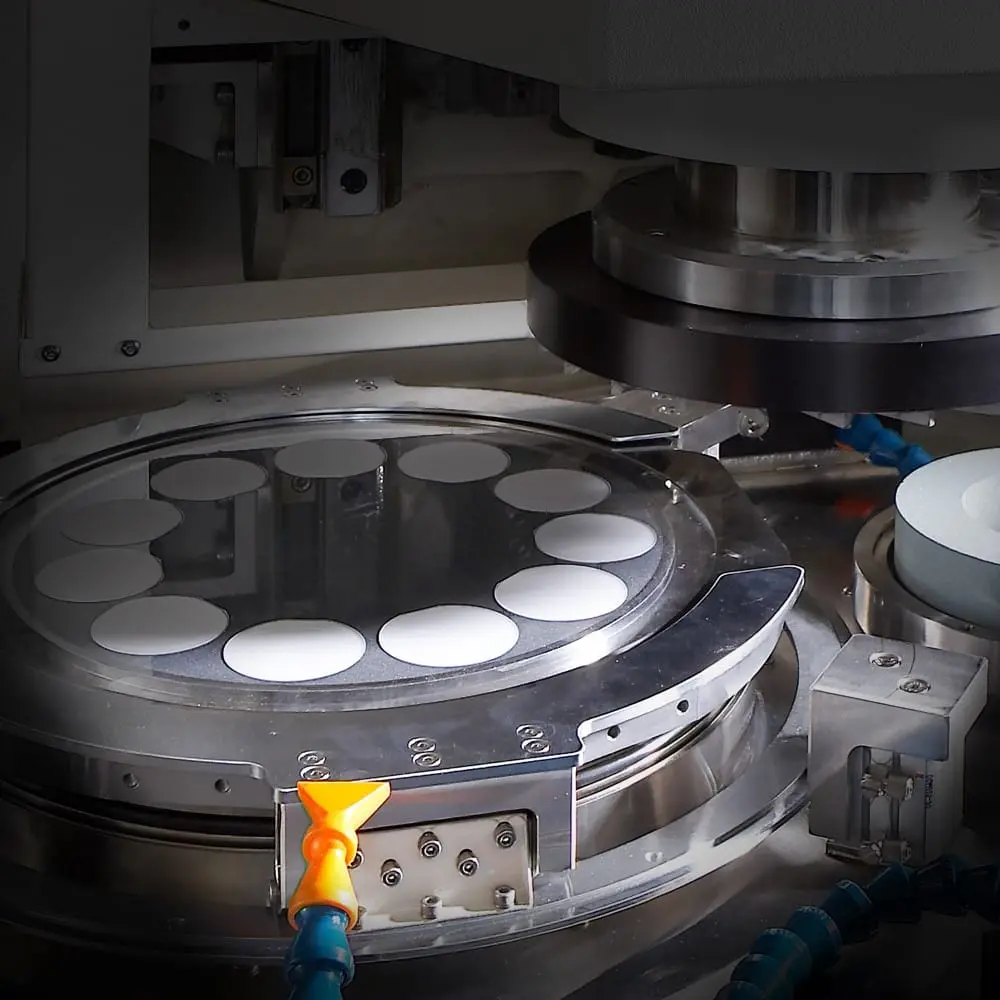
A properly specified photovoltaic glass grinding wheel can support high-speed edge processing while maintaining dimensional stability. Meijie's PV grinding wheel, for example, is designed for edge grinding speeds of approximately 10–18 meters per minute in applicable production conditions and offers multiple grit and profile options.
The correct wheel should still be selected according to the actual machine, glass thickness, edge geometry, and process requirements.
Automotive glass can involve curved shapes, specific edge profiles, and demanding dimensional requirements. Grinding consistency is therefore important not only for appearance but also for downstream assembly.
An automotive glass grinding wheel with appropriate profile retention and equipment compatibility can help maintain stable edge processing during long production runs.
The wheel specification should be matched to the edging machine rather than selected only according to nominal wheel dimensions.
Home appliance glass often requires a clean, consistent edge appearance combined with efficient production. CNC machining centers and automated edging equipment place additional emphasis on dimensional stability and repeatability.
Roda gerinda tepi peralatan rumah tangga yang dirancang untuk ketebalan kaca, mesin, dan tahap penggilingan yang relevan dapat membantu mempertahankan hasil yang konsisten sekaligus mengurangi penggantian roda yang tidak perlu.
Meningkatkan efisiensi penggilingan tidak serta merta memerlukan perubahan besar pada seluruh lini produksi. Dalam banyak kasus, keuntungan yang berarti diperoleh dari koreksi beberapa faktor kecil.
Mulailah dengan mengukur proses saat ini. Catat laju pengumpanan, kecepatan spindel, kedalaman penggilingan, umur roda, panjang kaca yang diproses, kualitas tepi, dan waktu henti yang terkait dengan penggantian roda.
Selanjutnya, identifikasi sumber inefisiensi terbesar. Jika penggantian roda sering dilakukan, fokuslah pada spesifikasi dan keausan roda. Jika masalah utama adalah edge chipping, tinjau ukuran grit, laju pengumpanan, kedalaman penggilingan, dan kondisi cairan pendingin. Jika kecepatan produksi terbatas, periksa apakah roda dan mesin dapat dengan aman mendukung laju pengumpanan yang lebih tinggi.
Hanya setelah baseline jelas barulah parameter produksi dapat diubah.
Siklus optimasi praktis dapat mengikuti urutan berikut:
Ukur → identifikasi faktor pembatas → sesuaikan satu variabel → evaluasi hasil → standarisasi pengaturan yang ditingkatkan.
Pendekatan ini mengurangi trial and error yang tidak perlu dan menciptakan dasar yang lebih andal untuk pengambilan keputusan produksi.
Anda mungkin tergoda untuk mengevaluasi roda gerinda dengan menanyakan seberapa cepat roda tersebut dapat memproses kaca. Untuk produksi dalam jumlah besar, hal tersebut hanyalah sebagian saja.
Misalkan sebuah roda beroperasi pada laju pengumpanan yang tinggi namun harus sering diganti karena keausan yang cepat. Lini produksi mungkin kehilangan lebih banyak waktu selama penggantian roda dibandingkan dengan waktu yang diperoleh karena penggilingan yang lebih cepat.
Prinsip yang sama juga berlaku pada kualitas tepi. Jika kecepatan penggilingan yang lebih tinggi menghasilkan chipping tambahan dan memerlukan pengerjaan ulang atau pemrosesan sekunder, efisiensi produksi sebenarnya dapat menurun.
Target yang lebih berguna adalah produktivitas tinggi yang stabil .
Hal ini berarti menjaga keseimbangan yang wajar antara kecepatan pemrosesan, umur roda, kualitas tepian, stabilitas alat berat, dan persyaratan perawatan.
Meningkatkan efisiensi dalam pemrosesan kaca volume tinggi merupakan tugas optimasi proses, bukan penyesuaian parameter tunggal. Roda gerinda kaca , laju pengumpanan, kedalaman penggilingan, kecepatan spindel, cairan pendingin, kondisi mesin, dan perawatan roda semuanya mempengaruhi hasil akhir.
Bagi produsen, strategi yang paling praktis adalah menetapkan data dasar yang stabil, mengidentifikasi kendala produksi utama, dan kemudian mengoptimalkan variabel yang relevan satu per satu. Pemilihan roda khusus aplikasi juga sama pentingnya, terutama saat memproses kaca fotovoltaik, otomotif, atau peralatan rumah tangga.
Roda gerinda yang serasi dikombinasikan dengan parameter pemrosesan yang terkontrol dapat menghasilkan tepian yang lebih konsisten, umur roda yang lebih panjang, gangguan yang lebih sedikit, dan keekonomian produksi secara keseluruhan yang lebih baik.