Aug 13,2026
Mengapa Kaca Terkelupas Saat Penggilingan? Penyebab dan Solusi
Memilih ukuran butiran berlian yang tepat untuk penggilingan kaca merupakan bagian penting dalam menyeimbangkan efisiensi penggilingan, kualitas tepi, penghilangan material, dan masa pakai roda. Grit yang berfungsi baik untuk menghilangkan material secara agresif mungkin bukan pilihan terbaik jika prosesnya memerlukan tepi kaca yang lebih halus atau kontrol dimensi yang lebih ketat.
Pilihannya juga bergantung pada lebih dari sekedar kaca itu sendiri. Ketebalan kaca, pelepasan material yang diperlukan, kecepatan penggilingan, kualitas tepi, konfigurasi mesin, profil roda, dan kondisi pemrosesan semuanya dapat mempengaruhi ukuran grit roda gerinda kaca yang sesuai.
Oleh karena itu, tidak ada grit universal yang terbaik untuk setiap aplikasi penggilingan kaca. Proses pemilihan praktis dimulai dengan persyaratan produksi dan kemudian mencocokkan butiran berlian dengan kondisi penggilingan sebenarnya. Panduan berikut menjelaskan bagaimana perbedaan ukuran grit mempengaruhi kinerja penggilingan dan bagaimana produsen dapat melakukan pendekatan dalam pemilihan grit untuk PV dan pengolahan kaca peralatan .
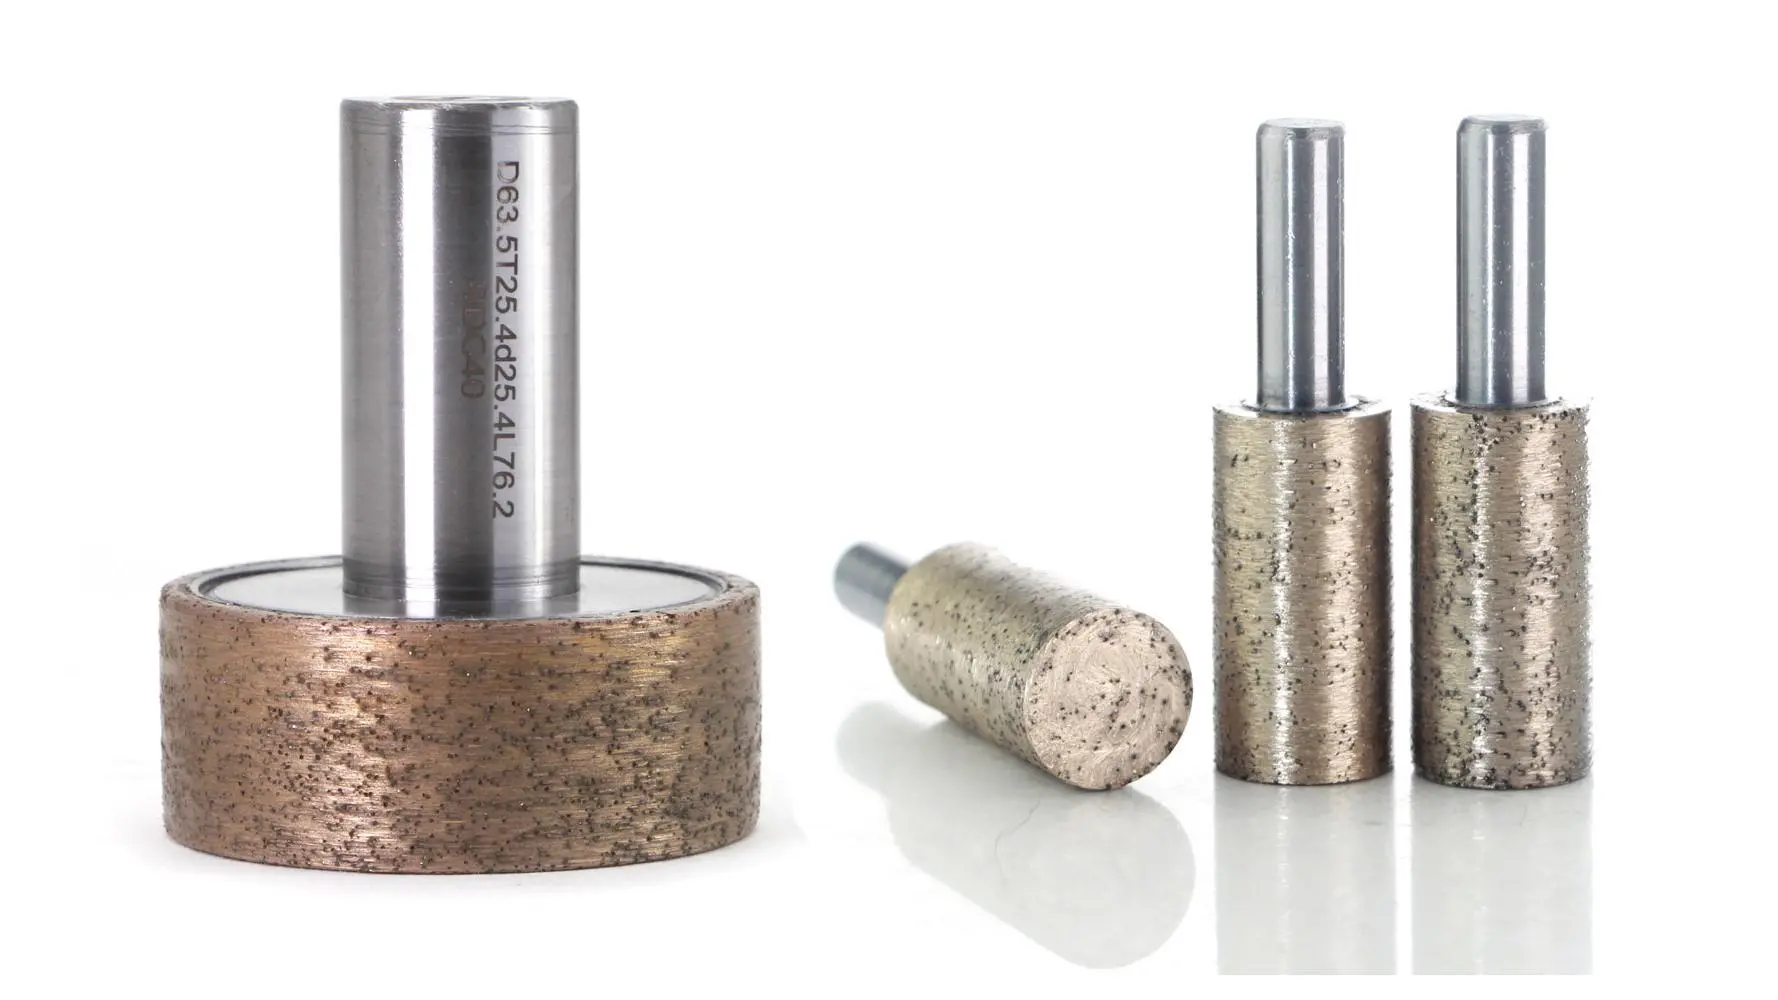
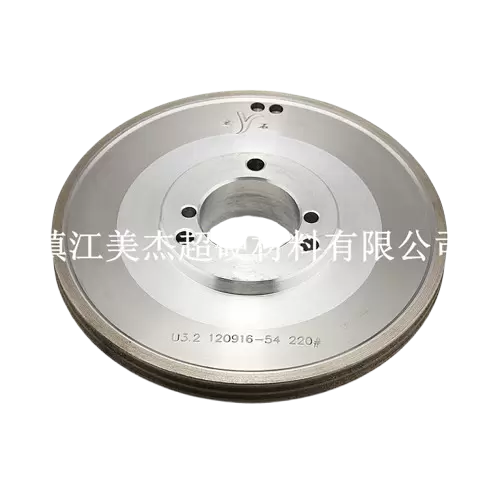
Ukuran butiran berlian mengacu pada kisaran ukuran partikel abrasif berlian yang digunakan dalam roda gerinda. Spesifikasi umum untuk roda gerinda kaca meliputi 80#, 150#, 200#, 300#, dan 400#. Spesifikasi grit merupakan salah satu faktor yang menentukan bagaimana bahan abrasif berinteraksi dengan kaca selama penggilingan.
Secara umum, butiran berlian yang lebih kasar memberikan tindakan pemotongan yang lebih agresif dan dapat berguna ketika diperlukan penghilangan material yang relatif tinggi. Pasir yang lebih halus memberikan penekanan lebih besar pada karakteristik penggilingan dan penyelesaian akhir yang terkontrol. Namun, jumlah grit tidak boleh dianggap sebagai indikator independen terhadap kinerja roda secara keseluruhan.
Pasir yang sama dapat berperilaku berbeda tergantung pada ikatan roda, konsentrasi intan, profil, parameter mesin, karakteristik kaca, dan kondisi penggilingan. Oleh karena itu, butiran berlian untuk penggilingan kaca harus selalu dianggap sebagai bagian dari spesifikasi roda yang lengkap dan bukan sebagai parameter tunggal.
Angka-angka tersebut mengidentifikasi rentang ukuran partikel abrasif yang berbeda. Dalam spesifikasi roda gerinda, pilihan antara 80#, 150#, 200#, dan 400# mewakili perubahan karakteristik abrasif daripada peringkat kualitas sederhana.
Misalnya, roda 80# dan roda 400# tidak boleh dipandang sebagai alat yang sama dengan tingkat kinerja yang berbeda. Mereka dimaksudkan untuk memberikan karakteristik penggilingan yang berbeda dan mungkin sesuai dalam kondisi pemrosesan yang berbeda.
Cara yang berguna untuk memahami kisaran ini adalah dengan mempertimbangkan keseimbangan yang diinginkan:
Pasir yang lebih kasar → penekanan lebih besar pada penghilangan material dan agresivitas penggilingan
Pasir yang lebih halus → penekanan lebih besar pada penggilingan dan penyelesaian akhir yang terkontrol
Hal ini tidak berarti bahwa setiap lini produksi secara otomatis beralih ke butiran kasar untuk efisiensi atau butiran halus untuk kualitas. Pilihan yang tepat bergantung pada apa yang perlu dicapai oleh operasi penggilingan.
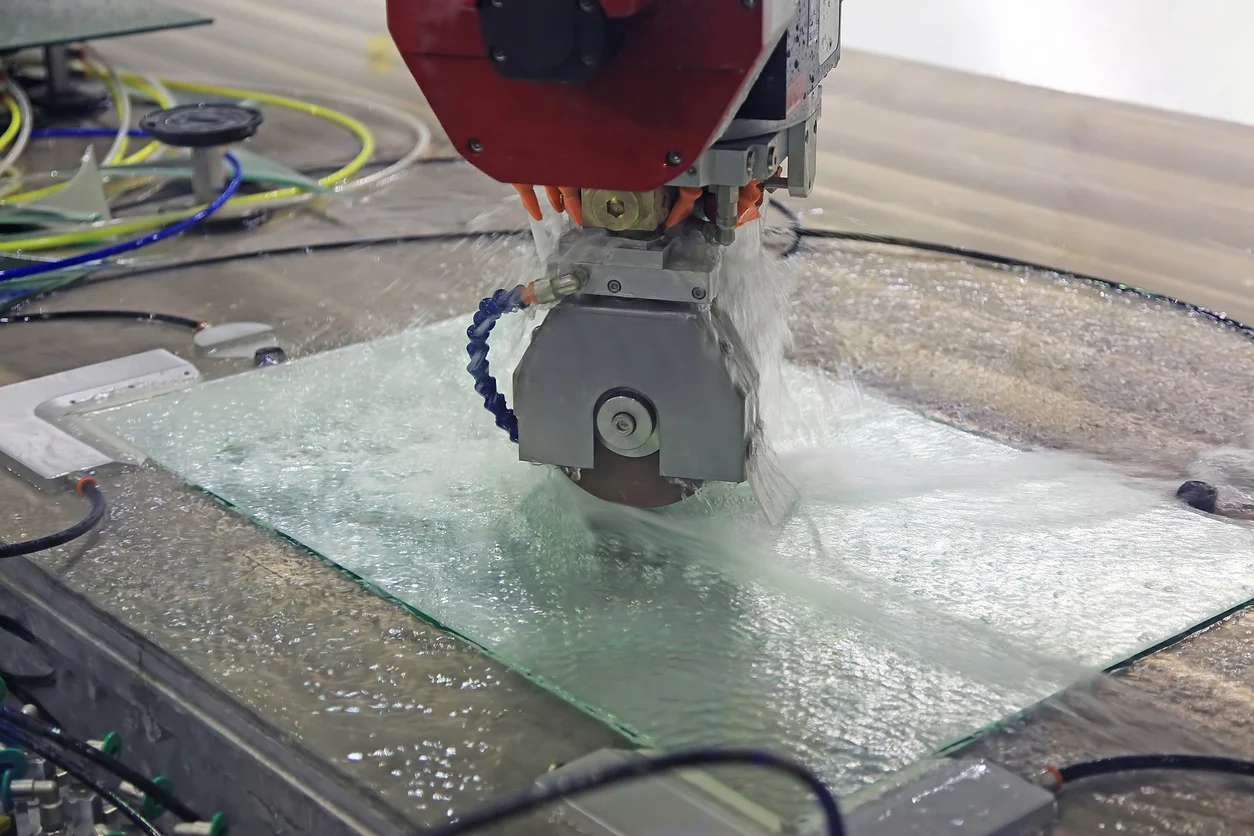
Alasan utama mengapa ukuran grit penting adalah karena hal ini mengubah interaksi antara bahan abrasif dan permukaan kaca. Interaksi tersebut memengaruhi penghilangan material, perilaku penggilingan, kualitas tepian, dan cara keausan roda selama pengoperasian.
Bagi produsen yang memilih ukuran butiran roda gerinda kaca, efek ini harus dipertimbangkan secara bersamaan dan bukan dievaluasi secara terpisah.
Ketika proses penggilingan memerlukan penghilangan material secara signifikan, butiran berlian yang lebih kasar dapat memberikan tindakan penggilingan yang lebih agresif. Partikel abrasif yang lebih besar dapat mengikat kaca dengan lebih aktif dan mendukung penghilangan endapan secara efisien dalam kondisi pengoperasian yang sesuai.
Hal ini khususnya relevan untuk proses yang melibatkan penggilingan berat atau persyaratan produksi yang lebih tinggi. Dalam aplikasi seperti itu, efisiensi penggilingan sering kali berhubungan erat dengan laju pengumpanan, kedalaman penggilingan, ketajaman roda, dan stabilitas mesin.
Namun, ukuran pasir saja tidak menentukan laju penghilangan material. Roda yang lebih kasar yang dioperasikan dalam kondisi yang tidak sesuai mungkin tidak memberikan peningkatan produktivitas yang diharapkan. Tekanan penggilingan yang berlebihan, laju pengumpanan yang tidak tepat, pendinginan yang buruk, atau spesifikasi roda yang tidak sesuai dapat berdampak buruk pada proses.
Oleh karena itu, efisiensi penggilingan harus dipertimbangkan sebagai hasil dari sistem penggilingan yang lengkap.
Pertanyaan praktisnya bukan sekadar:
“Pasir manakah yang paling kasar?”
Dia:
“Pasir mana yang mampu menghilangkan material dalam jumlah yang cukup sekaligus menjaga kualitas tepian dan stabilitas proses yang diperlukan?”
Perbedaan itu penting ketika memilih roda gerinda berlian untuk kaca.
Ukuran grit juga dapat mempengaruhi karakteristik tepi kaca akhir.
Ketika suatu aplikasi lebih menekankan pada finishing terkontrol, grit yang lebih halus dapat dipertimbangkan karena tindakan abrasif umumnya lebih cocok untuk kondisi penggilingan yang berorientasi pada finishing. Hal ini dapat relevan ketika tepi akhir memerlukan tampilan yang terkontrol, akurasi dimensi, atau pengurangan ketidakteraturan permukaan.
Namun, butiran halus tidak secara otomatis diartikan sebagai solusi untuk setiap masalah tepi kaca. Kualitas tepi kaca bergantung pada beberapa faktor, termasuk kondisi roda, kedalaman penggilingan, laju pengumpanan, getaran mesin, pendinginan, dan kondisi kaca itu sendiri.
Roda dengan spesifikasi yang tidak sesuai masih dapat menghasilkan hasil yang buruk meskipun butiran halus yang dipilih.
Hal ini sangat penting bagi produsen yang mengalami cacat tepi. Mengubah dari grit kasar ke grit halus dapat mengubah perilaku penggilingan, namun hal ini tidak menghilangkan kebutuhan untuk menyelidiki sistem pemrosesan secara keseluruhan.
Ukuran grit juga terkait dengan perilaku roda gerinda saat dipakai, namun ukuran grit tidak boleh digunakan sebagai satu-satunya ukuran umur roda gerinda intan.
Masa pakai sebenarnya bergantung pada bahan abrasif, ikatan, konsentrasi berlian, karakteristik kaca, tekanan penggilingan, laju pengumpanan, kondisi mesin, dan faktor pengoperasian lainnya.
Roda yang memberikan kinerja pemotongan yang baik namun cepat aus mungkin memerlukan penggantian sering. Sebaliknya, roda dengan rasio penggilingan yang sesuai dan retensi abrasif yang stabil dapat mendukung interval produksi yang lebih lama.
Oleh karena itu, ketika mengevaluasi keausan roda gerinda kaca, produsen harus melihat kinerja produksi total, bukan hanya jumlah gritnya saja.
Indikator penting meliputi:
Oleh karena itu, grit yang berkinerja baik dalam produksi sebenarnya dapat memberikan nilai lebih besar daripada grit yang dipilih semata-mata karena grit tersebut terlihat lebih agresif atau lebih halus di atas kertas.
Tidak ada jawaban universal apakah butiran berlian kasar atau halus lebih baik untuk penggilingan kaca. Masing-masing memiliki peran yang berbeda, dan pilihan yang tepat bergantung pada tujuan pemrosesan.
Perbedaan utamanya adalah apakah pengoperasiannya lebih menekankan pada penghilangan material dan produktivitas atau pada penggilingan yang terkontrol dan kualitas hasil akhir.
Pasir berlian kasar cocok digunakan jika prosesnya memerlukan penghilangan material yang relatif tinggi. Hal ini dapat dipertimbangkan untuk operasi penggilingan yang lebih berat dimana tujuan utamanya adalah menghilangkan material secara efisien daripada mencapai kondisi penyelesaian akhir dalam satu operasi.
Keuntungan potensial meliputi:
Namun, butiran kasar perlu disesuaikan dengan parameter penggilingan yang benar. Jika kedalaman penggilingan atau laju pengumpanan berlebihan, proses tersebut dapat menimbulkan tekanan yang tidak diinginkan pada tepi kaca.
Oleh karena itu, pasir kasar untuk penggilingan kaca harus dipilih sesuai dengan kebutuhan penghilangan stok sebenarnya daripada hanya memilih bahan abrasif terbesar yang tersedia.
Pasir berlian halus dapat dipertimbangkan ketika proses lebih mementingkan karakteristik penggilingan dan hasil akhir yang terkontrol.
Penerapan potensial mencakup operasi di mana:
Pasir yang lebih halus dapat berguna untuk kondisi ini, namun tetap perlu dikombinasikan dengan ikatan yang sesuai, spesifikasi roda, pengaturan mesin, dan proses penggilingan.
Tujuannya bukan untuk memilih grit yang terbaik. Sebaliknya, tujuannya adalah untuk memilih grit yang memberikan kinerja penyelesaian yang dibutuhkan tanpa mengurangi efisiensi penggilingan.
Kesalahan umum adalah mencari satu grit terbaik untuk penggilingan kaca dan menerapkannya pada setiap lini produksi.
Pada kenyataannya, jenis kaca yang sama dapat diproses dalam kondisi yang sangat berbeda. Dua pabrikan mungkin menggunakan ketebalan kaca yang sama tetapi memiliki mesin, kecepatan pengumpanan, kedalaman penggilingan, profil roda, dan persyaratan kualitas tepi yang berbeda.
Akibatnya, grit yang berkinerja baik di satu lingkungan produksi mungkin tidak menghasilkan hasil yang sama di lingkungan produksi lainnya.
Pendekatan yang lebih baik adalah dengan menetapkan hasil penggilingan yang diperlukan terlebih dahulu dan kemudian memilih grit sesuai dengan prosesnya.
Memilih pilihan roda gerinda kaca yang sesuai melibatkan lebih dari sekadar melihat jumlah grit. Beberapa variabel produksi perlu dipertimbangkan bersama.
Ketebalan kaca merupakan titik awal yang penting karena mempengaruhi kondisi pemrosesan dan jumlah material yang mungkin perlu dihilangkan.
Produk-produk yang dicakup oleh Meijie mencakup aplikasi pemrosesan kaca mulai dari 2 hingga 18 mm, yang menunjukkan bahwa ketebalan yang berbeda dapat masuk dalam rangkaian produk roda gerinda umum yang sama.
Namun, ketebalan kaca sebaiknya tidak digunakan sebagai formula langsung dalam memilih grit.
Misalnya, terlalu sederhana untuk menyimpulkan bahwa kaca yang lebih tebal selalu membutuhkan butiran kasar dan kaca tipis selalu membutuhkan butiran halus. Penghapusan material, geometri tepi, kedalaman penggilingan, laju pengumpanan, dan hasil akhir yang diinginkan semuanya dapat mengubah pilihan yang sesuai.
Oleh karena itu, ukuran butiran berlian untuk ketebalan kaca yang berbeda harus dievaluasi dalam konteks keseluruhan proses.
Jumlah material yang perlu dihilangkan seringkali lebih berkaitan langsung dengan pemilihan grit dibandingkan dengan ketebalan kaca saja.
Suatu proses yang melibatkan penghilangan stok dalam jumlah besar mempunyai persyaratan yang berbeda dari operasi penyelesaian ringan. Jika proses produksi memerlukan penggilingan yang agresif, grit yang lebih kasar dapat dipertimbangkan. Jika hanya penyelesaian akhir yang terkontrol yang diperlukan, grit yang lebih halus mungkin lebih tepat.
Oleh karena itu tahap penggilingan harus diidentifikasi terlebih dahulu:
Pasir yang dibutuhkan kemudian dapat dievaluasi sesuai dengan tahap tersebut.
Kualitas tepi adalah pertimbangan utama lainnya.
Jika produk akhir memerlukan tepi yang terkontrol dan konsisten, roda gerinda harus dipilih sesuai dengan penyelesaian akhir dan toleransi dimensi yang diperlukan. Grit yang mampu menghilangkan material secara memadai namun menghasilkan kondisi tepi yang tidak dapat diterima bukanlah pilihan yang efektif.
Pada saat yang sama, pecahnya kaca selama penggilingan tidak dapat dikaitkan dengan ukuran butiran saja. Keausan roda, laju pengumpanan, kedalaman penggilingan, getaran, pendinginan, dan stabilitas alat berat semuanya dapat menyebabkan terjadinya chipping.
Hal ini berarti pemilihan grit harus menjadi bagian dari strategi pengendalian cacat yang lebih luas dan bukannya diperlakukan sebagai satu-satunya solusi terhadap permasalahan yang ada.
Kecepatan penggilingan dan laju pengumpanan memengaruhi seberapa agresif roda berinteraksi dengan kaca.
Lini produksi bervolume tinggi mungkin memerlukan laju pengumpanan yang lebih tinggi, sehingga ketajaman roda, ketahanan aus, dan stabilitas proses menjadi sangat penting. Pengoperasian presisi yang lebih lambat mungkin lebih menekankan pada penghilangan material yang terkontrol dan kualitas tepian.
Oleh karena itu, mengubah grit tanpa meninjau parameter pengoperasian dapat menghasilkan hasil yang tidak konsisten.
Pemilihan roda gerinda berlian yang sesuai harus mempertimbangkan ukuran butiran dan kondisi pengoperasian mesin yang sebenarnya.
Mesin gerinda menentukan banyak persyaratan fisik roda.
Diameter luar, diameter dalam, konfigurasi pemasangan, profil roda, kondisi spindel, dan konfigurasi kepala gerinda semuanya perlu dipertimbangkan.
Hal ini sangat penting karena grit yang sesuai tidak dapat mengimbangi spesifikasi roda yang tidak sesuai.
Oleh karena itu, untuk aplikasi produksi, pabrikan harus memverifikasi:
Roda terakhir harus sesuai dengan persyaratan abrasif dan perlengkapannya.
Aplikasi kaca yang berbeda dapat memiliki prioritas pemrosesan yang berbeda. Kaca PV, kaca perkakas, dan kaca otomotif semuanya dapat menggunakan roda gerinda berlian, namun persyaratan produksinya tidak sama.
Oleh karena itu, pemilihan grit harus dimulai dengan tujuan pemrosesan sebenarnya untuk setiap aplikasi.
Pemrosesan kaca fotovoltaik sering kali menekankan efisiensi produksi, kualitas tepi yang stabil, dan kinerja penggilingan jangka panjang. Pemrosesan volume tinggi dapat membuat keausan roda dan frekuensi penggantian menjadi pertimbangan penting.
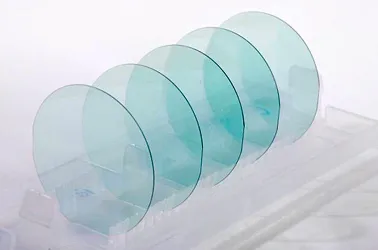
Untuk aplikasi ini tersedia Roda Gerinda Kaca PV dengan ukuran butiran berlian dari 80# hingga 400#. Produk ini dapat memproses kaca fotovoltaik dengan ketebalan 2 hingga 18 mm dan mendukung profil roda yang berbeda untuk kebutuhan penggilingan tepi.
Kisaran yang tersedia memberikan fleksibilitas daripada hanya menetapkan satu grit universal. Produsen dapat mempertimbangkan penghilangan material yang diperlukan, kualitas tepi, kecepatan penggilingan, ketebalan kaca, dan kondisi mesin saat menentukan spesifikasi yang sesuai.
Produk ini juga kompatibel dengan peralatan pemrosesan kaca PV umum seperti Bottero, KLW, Yihai, Demai, dan Faborman, yang menyoroti pentingnya mencocokkan roda dengan peralatan produksi serta persyaratan abrasif.
Untuk produksi kaca PV dengan throughput tinggi, pemilihan grit pada akhirnya harus mendukung keseimbangan antara efisiensi penggilingan, kualitas tepi, dan masa pakai roda.
Pemrosesan kaca peralatan dapat melibatkan pusat permesinan CNC dan berbagai jenis peralatan tepi kaca. Tergantung pada prosesnya, produsen mungkin memerlukan kombinasi efisiensi penghilangan material, stabilitas dimensi, retensi profil, dan penyelesaian tepi.
Roda Gerinda Kaca Peralatan tersedia dalam ukuran butiran berlian dari 80# hingga 400#. Kisaran ini mendukung berbagai kebutuhan pemrosesan, termasuk aplikasi yang melibatkan penggilingan berat dan pemotongan dalam, operasi pengumpanan merayap serta proses yang memerlukan perhatian lebih besar pada kualitas hasil akhir.
Produk ini juga menggunakan sintering tekanan panas vakum pada suhu 800–1000°C dan penyeimbangan dinamis profesional untuk mendukung pengoperasian yang stabil.
Untuk kaca peralatan, grit yang tepat harus dipilih sesuai dengan tahap penggilingan spesifik dan hasil yang diperlukan, bukan hanya berdasarkan kategori kaca saja.
Kaca otomotif memperkenalkan pertimbangan penting lainnya: geometri tepi.
Meskipun ukuran butiran mempengaruhi perilaku abrasif, profil roda juga menentukan bagaimana abrasif bersentuhan dan membentuk tepi kaca. Pemrosesan kaca otomotif dapat melibatkan konfigurasi tipe V, tepi bulat, tepi tangga, dan tepi datar.
Oleh karena itu, produsen yang memilih roda gerinda kaca otomotif perlu mempertimbangkan spesifikasi abrasif dan persyaratan profil.
Ini merupakan pengingat penting bahwa ukuran grit hanyalah salah satu bagian dari pemilihan roda. Untuk aplikasi yang melibatkan geometri tepi kompleks, retensi profil dan kompatibilitas peralatan juga sama pentingnya.
Pendekatan sistematis dapat membuat pemilihan roda gerinda berlian lebih andal dibandingkan memilih grit berdasarkan satu parameter saja.
Mulailah dengan mengidentifikasi jenis kaca yang sedang diproses.
Kaca PV, kaca peralatan, dan kaca otomotif dapat memiliki persyaratan produksi yang berbeda. Mengetahui aplikasi menetapkan konteks pemrosesan awal.
Tentukan ketebalan kaca sebenarnya dan apakah beberapa ketebalan akan diproses pada jalur produksi yang sama.
Ketebalan mempengaruhi kondisi penggilingan, namun harus dipertimbangkan bersama dengan jumlah material yang akan dihilangkan dan geometri tepi yang diperlukan.
Tentukan berapa banyak material yang perlu dikeluarkan dari tepi kaca.
Penggerindaan berat dan finishing ringan tidak serta merta menggunakan spesifikasi grit yang sama. Proses produksi dengan penghilangan stok yang signifikan mungkin memerlukan spesifikasi abrasif yang lebih agresif, sedangkan operasi penyelesaian mungkin memerlukan kontrol yang lebih besar.
Establish the acceptable edge condition before selecting the grit.
Consider:
The required finish helps determine whether the process should prioritize aggressive material removal or more controlled grinding.
Review the machine before finalizing the wheel.
Grinding speed, feed rate, wheel dimensions, spindle configuration, and cooling conditions can all influence wheel performance.
This step is especially important when replacing an existing wheel with a different grit.
After defining the processing requirements, select a suitable grit range and evaluate it under actual production conditions.
The final decision should be based on measurable results such as:
Actual production testing is often more meaningful than choosing a grit solely from a general-purpose recommendation.
Several common assumptions can make grit selection less effective.
These mistakes often occur when manufacturers treat glass grinding wheel grit size as an isolated specification instead of one part of the complete processing system.
No. A finer grit may influence the grinding behavior and can be suitable for applications where controlled edge quality is important, but it cannot guarantee that glass chipping will disappear.
Chipping can result from several interacting factors, including excessive grinding depth, unsuitable feed rate, worn abrasive, machine vibration, poor cooling, incorrect wheel profile, or unstable processing conditions.
This is why changing grit should not be the only response when a production line experiences edge defects.
A better approach is to evaluate the entire grinding process. If the wheel is worn, the grinding parameters are too aggressive, or the machine is generating excessive vibration, changing from a coarse grit to a fine grit may not address the underlying cause.
For manufacturers troubleshooting glass chipping during grinding, grit selection should therefore be considered alongside wheel condition and process parameters.
Spesifikasi roda gerinda yang ideal biasanya adalah spesifikasi yang memberikan keseimbangan yang dapat diterima di antara beberapa persyaratan yang bersaing daripada memaksimalkan satu indikator kinerja saja.
Lingkungan produksi bervolume tinggi umumnya memerlukan pemindahan material yang stabil dan kinerja roda yang dapat diprediksi.
Dalam kondisi ini, produsen harus mempertimbangkan:
Penghapusan material + laju pengumpanan + ketajaman roda + ketahanan aus
Grit yang lebih agresif mungkin cocok bila diperlukan penghilangan stok dalam jumlah besar, namun roda dan proses yang lengkap harus tetap mempertahankan kualitas tepi yang dapat diterima.
Aplikasi yang berorientasi pada presisi mungkin lebih menekankan pada kondisi tepi, stabilitas dimensi, dan akurasi profil.
Di sini, produsen harus mempertimbangkan:
Kualitas tepi + stabilitas penggilingan + grit + profil roda
Pasir terbaik yang tersedia belum tentu merupakan jawaban yang benar. Roda tetap perlu memberikan produktivitas yang memadai dan tetap stabil dalam kondisi pengoperasian sebenarnya.
Biaya roda tidak boleh dinilai hanya dari harga pembelian.
Roda gerinda dengan biaya awal yang lebih tinggi dapat memberikan keekonomian yang lebih baik secara keseluruhan jika menghasilkan:
Oleh karena itu, masa pakai roda gerinda intan dan efisiensi penggilingan harus dipertimbangkan bersama-sama ketika mengevaluasi total biaya pemrosesan.
Ukuran butiran berlian yang tepat untuk penggilingan kaca ditentukan oleh hubungan antara kaca, tujuan penggilingan, mesin, dan hasil akhir yang dibutuhkan. Tidak ada grit universal yang memberikan performa terbaik untuk setiap aplikasi.
Pasir yang lebih kasar dapat dipertimbangkan ketika penghilangan material dan efisiensi penggilingan merupakan hal yang penting, sedangkan pasir yang lebih halus mungkin lebih cocok untuk persyaratan penyelesaian akhir yang terkontrol. Namun, ketebalan kaca, laju pengumpanan, kedalaman penggilingan, profil roda, ikatan, konfigurasi mesin, dan persyaratan kualitas tepi juga perlu dievaluasi.
Untuk kaca PV, pemilihan grit harus mendukung tuntutan produksi volume tinggi, kualitas tepi yang stabil, dan umur roda. Untuk kaca peralatan, keseimbangan antara penghilangan material, stabilitas dimensi, dan penyelesaian akhir dapat menjadi hal yang sangat penting. Aplikasi lain, seperti kaca otomotif, mungkin memerlukan perhatian yang sama terhadap profil roda dan geometri tepi.
Oleh karena itu, pendekatan yang paling dapat diandalkan adalah dengan menentukan persyaratan pemrosesan terlebih dahulu, memilih rentang grit yang sesuai, dan memvalidasi roda dalam kondisi produksi aktual. Pendekatan ini memungkinkan produsen untuk menyeimbangkan efisiensi penggilingan, kualitas tepian, dan umur roda daripada memilih grit berdasarkan spesifikasi tunggal.