Sep 11,2026
Penggilingan Kasar vs. Penggilingan Halus untuk Wafer Semikonduktor
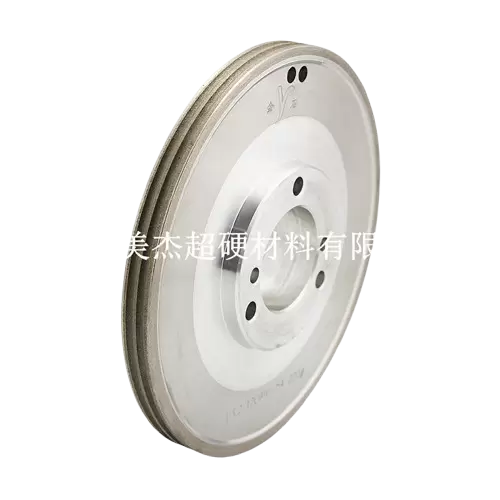
Roda gerinda kaca diperkirakan akan aus secara bertahap karena bahan abrasif berlian dikonsumsi selama pemrosesan. Dalam operasi penggilingan yang stabil, pola keausan harus tetap konsisten, sehingga roda dapat mempertahankan profil kerjanya dan menghasilkan kualitas tepi yang dapat diprediksi. Namun, ketika suatu area mengalami keausan lebih cepat dibandingkan area lainnya, masalahnya dapat melampaui keausan normal.
Keausan yang tidak merata pada roda gerinda kaca mungkin disebabkan oleh penyelarasan mesin, pemasangan roda, tekanan penggilingan, laju pengumpanan, spesifikasi roda, kondisi pendinginan, atau karakteristik kaca yang sedang diproses. Tantangannya adalah faktor-faktor ini dapat berinteraksi. Roda mungkin tampak menjadi sumber masalah padahal penyebab sebenarnya adalah tekanan lokal yang berlebihan atau pengaturan alat berat yang tidak stabil.
Untuk prosesor kaca, mengidentifikasi penyebabnya sejak dini dapat membantu mencegah distorsi profil, cacat tepi, penggantian roda yang tidak perlu, dan gangguan produksi. Artikel ini membahas penyebab utama keausan yang tidak merata, dampaknya terhadap pemrosesan kaca, cara praktis untuk mengidentifikasi sumbernya, dan langkah-langkah yang dapat membantu menjaga kinerja roda lebih konsisten.
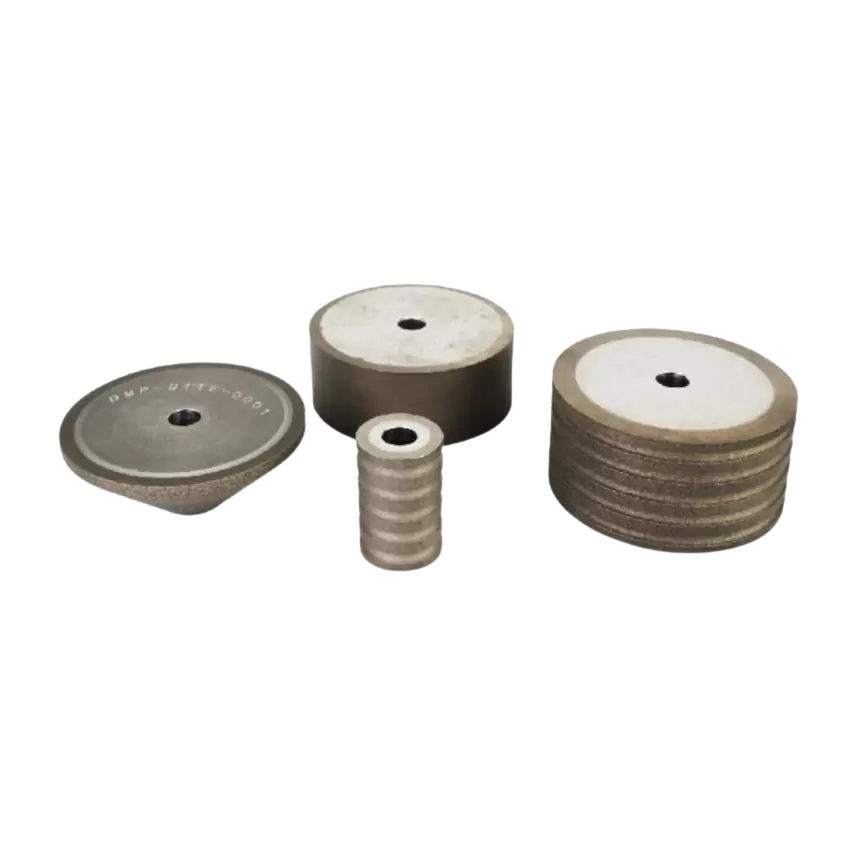
Keausan normal adalah bagian dari masa pakai roda gerinda berlian. Partikel berlian secara bertahap menjadi aus, retak, atau terlepas dari ikatannya saat roda menghilangkan material dari kaca. Dalam kondisi stabil, proses ini relatif dapat diprediksi.
Keausan yang tidak merata berbeda. Hal ini terjadi ketika area atau bagian tertentu pada roda aus lebih cepat dibandingkan area atau bagian lain. Perbedaannya mungkin terlihat pada permukaan kerja, atau mungkin terlihat pertama kali melalui perubahan hasil penggilingan. Sebuah roda masih terlihat dapat digunakan meskipun profilnya sudah mulai berubah.
Tanda-tanda umum meliputi:
Arti penting dari gejala-gejala ini tergantung pada penerapannya. Perubahan kecil mungkin memiliki konsekuensi terbatas selama penggilingan kasar, sementara perubahan yang sama dapat menjadi serius dalam pemrosesan tepi yang presisi. Untuk jalur produksi otomatis, perubahan profil yang moderat sekalipun pada akhirnya dapat memengaruhi konsistensi di sejumlah besar panel kaca.
Oleh karena itu, akan berguna untuk memperlakukan pola keausan yang tidak biasa sebagai suatu sinyal proses dan bukan sekedar tanda bahwa roda telah mencapai akhir masa pakainya.
Jarang ada satu penyebab umum keausan roda gerinda kaca. Roda, mesin, benda kerja, parameter penggilingan, dan sistem pendingin semuanya berkontribusi pada kondisi kontak sebenarnya. Jika kondisi tersebut tidak seimbang, keausan lokal dapat terjadi.
Tekanan gerinda adalah salah satu faktor paling langsung yang mempengaruhi keausan abrasif. Ketika tekanan didistribusikan secara merata ke seluruh area kontak yang diinginkan, bahan abrasif berlian dapat menghilangkan kaca dengan kecepatan yang relatif stabil. Jika tekanan terkonsentrasi pada satu area, bagian roda tersebut memikul beban gerinda yang lebih besar.
Hal ini dapat terjadi bila roda tidak menyentuh kaca secara merata, bila benda kerja tidak ditempatkan dengan benar, atau bila mesin memberikan tekanan yang tidak konsisten selama pengumpanan. Kesalahan penyelarasan kecil mungkin tidak terlihat jelas pada awalnya, namun kontak berulang kali dalam kondisi yang sama dapat mempercepat keausan pada bagian tertentu.
Tekanan penggilingan yang berlebihan juga dapat meningkatkan pembentukan panas dan pembebanan abrasif. Ketika resistensi lokal meningkat, area yang terkena dampak mungkin lebih cepat aus dibandingkan bagian roda lainnya, sehingga secara bertahap mengubah profil roda.
Roda yang diproduksi dengan benar masih dapat berkinerja buruk jika pemasangannya salah. Kesalahan pemasangan, keruntuhan spindel, kesejajaran yang buruk, atau perlengkapan yang tidak stabil dapat mengubah kontak sebenarnya antara roda dan kaca.
Misalnya, jika roda tidak terpasang dengan benar pada poros, permukaan kerja mungkin tidak berputar pada bidang yang stabil. Bahkan sedikit saja runout dapat menciptakan titik kontak tinggi dan rendah yang berulang. Seiring waktu, variasi ini dapat menghasilkan pola keausan yang tidak merata.
Getaran mesin patut mendapat perhatian serupa. Getaran yang berlebihan dapat meningkatkan dampak lokal dan mengurangi stabilitas penggilingan. Hal ini juga mungkin menyulitkan untuk membedakan masalah roda dengan masalah mesin karena keduanya dapat menghasilkan tepian yang tidak konsisten.
Oleh karena itu, pemeriksaan roda tidak boleh dipisahkan dari pemeriksaan peralatan. Jika keausan yang tidak biasa terjadi segera setelah memasang roda baru, memeriksa keakuratan pemasangan, kondisi spindel, keselarasan, dan runout dapat lebih berguna daripada segera mengganti roda.
Parameter penggilingan secara langsung menentukan seberapa besar beban mekanis dan termal yang dialami roda. Kecepatan pengumpanan, kecepatan roda, kedalaman penggilingan, dan jumlah material yang dihilangkan per lintasan semuanya mempengaruhi keausan abrasif.
Laju pemakanan yang tinggi dapat meningkatkan hasil produksi, namun jika roda tidak dirancang atau dikondisikan untuk beban kerja tersebut, ketahanan penggilingan dapat meningkat. Kedalaman penggilingan yang berlebihan dapat menimbulkan efek serupa dengan meningkatkan jumlah kaca yang dihilangkan selama setiap siklus kontak.
Hubungan antara variabel-variabel ini lebih penting daripada suatu keadaan tertentu. Parameter yang bekerja dengan baik pada satu mesin atau spesifikasi kaca mungkin tidak memberikan hasil yang sama pada lini produksi lainnya.
Untuk pembahasan lebih rinci mengenai hubungan ini, lihat Bagaimana Parameter Penggilingan Mempengaruhi Kinerja Roda Gerinda Kaca .
Spesifikasi abrasif juga mempengaruhi perilaku keausan. Ukuran butiran berlian mempengaruhi tindakan pemotongan, penyelesaian permukaan, ketahanan penggilingan, dan cara partikel abrasif berinteraksi dengan kaca.
Jika ukuran grit tidak sesuai dengan aplikasi, roda mungkin mengalami hambatan yang berlebihan atau gagal memberikan keseimbangan yang diharapkan antara penghilangan material dan kualitas hasil akhir. Diameter roda, profil, karakteristik ikatan, dan dimensi pemasangan juga harus disesuaikan dengan mesin dan prosesnya.
Ini tidak berarti bahwa butiran yang lebih halus atau kasar pada dasarnya lebih baik. Spesifikasi yang benar bergantung pada ketebalan kaca, persyaratan pelepasan, kualitas tepi yang diinginkan, kemampuan mesin, dan kondisi pengoperasian.
Referensi yang berguna untuk aspek ini adalah Cara Memilih Ukuran Pasir Berlian untuk Penggilingan Kaca , yang memberikan rincian lebih lanjut tentang bagaimana pemilihan pasir berkaitan dengan persyaratan penggilingan kaca.
Panas adalah faktor lain yang dapat menyebabkan keausan tidak stabil. Penggilingan kaca menghasilkan panas pada zona kontak, khususnya ketika beban penggilingan tinggi. Pendinginan yang efektif membantu mengontrol beban termal ini dan menjaga proses lebih stabil.
Masalahnya bukan hanya pada jumlah cairan pendingin. Distribusi juga penting. Jika cairan pendingin mencapai satu bagian zona kontak lebih efektif dibandingkan bagian lainnya, kondisi termal mungkin berbeda di seluruh area kerja. Nosel yang tersumbat, posisi nosel yang salah, aliran yang tidak memadai, atau cairan pendingin yang terkontaminasi dapat mengurangi efektivitas pendinginan.
Sistem pendingin yang stabil juga membantu menghilangkan serpihan gerinda dari area kontak. Jika serpihan menumpuk, ketahanan penggerindaan dapat meningkat dan mengganggu kerja pemotongan normal bahan abrasif.
Akibat besar pertama dari keausan roda gerinda yang tidak merata adalah perubahan profil kerja roda. Karena satu bagian menjadi lebih cepat aus, geometri aslinya mungkin tidak dapat dipertahankan lagi. Hal ini mengubah cara roda bersentuhan dengan kaca dan dapat menimbulkan ketidakstabilan tambahan.
Efeknya sering kali terlihat pada kualitas tepi. Profil yang aus atau terdistorsi dapat menghasilkan geometri tepi yang tidak konsisten, permukaan yang lebih kasar, atau peningkatan chipping. Dalam aplikasi di mana tepi kaca harus memenuhi persyaratan dimensi yang ketat, bahkan perubahan profil yang moderat pun dapat menjadi masalah produksi.
Chipping sangat penting karena penyebabnya mungkin lebih dari satu. Keausan roda, parameter penggilingan, karakteristik kaca, kondisi mesin, dan pendinginan semuanya dapat berkontribusi. Ketika chipping meningkat bersamaan dengan keausan roda yang tidak merata, kedua masalah tersebut harus diselidiki bersama-sama. Referensi terperinci tersedia di Mengapa Kaca Terkelupas Saat Penggilingan? Penyebab & Solusi .
Keausan yang tidak merata juga dapat meningkatkan biaya pengoperasian. Roda mungkin perlu diganti sebelum kapasitas abrasif penuh digunakan karena profil atau kinerja penggilingannya tidak dapat diterima. Penggantian yang sering menimbulkan biaya material serta waktu henti alat berat, pekerjaan penyetelan, dan potensi gangguan produksi.
Untuk pemrosesan kaca bervolume tinggi, konsistensi seringkali lebih penting daripada sekadar mencapai kecepatan penggilingan awal yang tinggi. Roda yang mempertahankan kinerja stabil sepanjang sebagian besar masa pakainya dapat menghasilkan proses produksi yang lebih dapat diprediksi.
Jika muncul pola keausan yang tidak biasa, segera mengganti roda dapat mengatasi gejala tersebut tanpa mengatasi penyebab utamanya. Pendekatan yang lebih efektif adalah dengan memeriksa proses secara sistematis.
Mulailah dengan roda itu sendiri. Periksa profil kerja, permukaan abrasif, kerusakan yang terlihat, dan distribusi keausan. Bandingkan profil saat ini dengan geometri yang diharapkan jika catatan dimensi tersedia.
Hal ini juga berguna untuk membandingkan roda yang baru dipasang dengan roda yang sudah aus. Jika area yang sama berulang kali mengalami keausan berlebihan pada roda yang berbeda, penyebabnya mungkin terkait dengan pengaturan mesin atau kondisi proses, bukan karena cacat roda saja.
Langkah selanjutnya adalah memeriksa peralatan. Pemasangan roda, runout spindel, penyelarasan, stabilitas perlengkapan, dan getaran mesin semuanya harus dipertimbangkan.
Jika memungkinkan, amati apakah keausan abnormal berhubungan dengan posisi kontak tertentu. Pola yang berulang dapat memberikan bukti yang berguna. Misalnya, keausan lokal yang terjadi pada bagian roda yang sama setelah setiap pemasangan dapat mengindikasikan masalah mekanis atau penyelarasan yang konsisten.
Bandingkan pengaturan produksi saat ini dengan pengaturan stabil sebelumnya. Berikan perhatian khusus pada laju pengumpanan, kecepatan roda, kedalaman penggilingan, dan perubahan hasil produksi.
Peningkatan laju umpan atau kedalaman penggilingan secara tiba-tiba dapat mengubah beban yang ditempatkan pada roda. Jika keausan yang tidak merata dimulai setelah perubahan proses, waktu itu sendiri dapat memberikan petunjuk penting.
Aliran cairan pendingin dan posisi nosel harus diperiksa di samping kaca itu sendiri. Perubahan ketebalan kaca, batch produksi, geometri tepi, atau kualitas material yang masuk dapat mengubah beban penggilingan.
Hubungan diagnostik berikut mungkin berguna:
| Gejala yang diamati | Kemungkinan penyebabnya | Area utama untuk diperiksa |
|---|---|---|
| Satu sisi lebih cepat aus | Kontak atau tekanan tidak merata | Penyelarasan dan pemasangan roda |
| Profil berubah dengan cepat | Beban penggilingan yang berlebihan | Laju umpan dan kedalaman penggilingan |
| Keausan abrasif yang terlokalisasi | Kontak atau pendinginan tidak merata | Zona kontak dan distribusi cairan pendingin |
| Peningkatan chipping tepi | Kondisi roda atau ketidakstabilan proses | Spesifikasi roda dan parameter penggilingan |
Tujuannya bukan untuk mengidentifikasi penyebab tunggal dengan segera. Hal ini untuk mempersempit bagian mana dari proses yang menghasilkan beban abnormal.
Setelah kemungkinan penyebabnya teridentifikasi, tindakan perbaikan harus fokus pada pemulihan kontak dan distribusi beban yang stabil.
Pemilihan roda harus mempertimbangkan lebih dari sekadar diameter dan ukuran grit. Jenis kaca, ketebalan, geometri tepi, penyelesaian akhir yang diperlukan, konfigurasi mesin, dan volume produksi semuanya mempengaruhi spesifikasi roda yang sesuai.
Roda yang dirancang untuk aplikasi tertentu dapat memberikan keseimbangan yang lebih baik antara kemampuan pemotongan, retensi profil, dan ketahanan aus. Hal ini terutama relevan ketika memproses produk kaca yang berbeda pada lini produksi yang sama.
Pemasangan yang konsisten sangat penting untuk penggilingan yang berulang. Permukaan pemasangan harus bersih, roda harus terpasang dengan benar, dan spindel serta perlengkapannya harus tetap dalam kondisi baik.
Pemeriksaan rutin sangat penting terutama ketika jalur produksi dijalankan dalam jangka waktu lama. Keausan mekanis atau serpihan yang terakumulasi secara bertahap dapat memengaruhi penyelarasan meskipun pengaturan awal alat berat sudah benar.
Setelah parameter yang sesuai telah ditetapkan, perubahan yang tidak perlu harus dihindari. Meningkatkan kecepatan produksi tanpa mempertimbangkan beban penggilingan yang dihasilkan dapat memperpendek umur roda dan menimbulkan ketidakstabilan.
Penyesuaian parameter harus dievaluasi bersama dengan kualitas tepi, keausan roda, getaran, dan hasil produksi. Laju pengumpanan yang sedikit lebih rendah kadang-kadang dapat menghasilkan hasil keseluruhan yang lebih baik jika hal ini secara signifikan meningkatkan stabilitas roda dan mengurangi frekuensi penggantian.
Cairan pendingin harus mencapai zona penggilingan secara merata dan terus menerus. Nosel harus diperiksa apakah ada penyumbatan atau perpindahan, dan sistem pendingin harus dipelihara sesuai dengan persyaratan peralatan.
Pendinginan yang stabil sangat penting terutama ketika kondisi produksi memberikan beban tinggi pada roda. Ini dapat membantu mengontrol variasi termal dan mempertahankan perilaku penggilingan yang lebih konsisten.
Tidak semua pola keausan yang tidak rata berarti roda harus segera diganti. Keputusan harus didasarkan pada apakah roda masih dapat memenuhi kinerja pemrosesan yang disyaratkan.
Roda mungkin perlu diganti bila profilnya sudah cukup berubah sehingga mempengaruhi geometri tepinya, bila serpihan atau cacat permukaan meningkat, atau bila ketahanan gerinda dan getaran menjadi sulit dikendalikan. Konsistensi dimensi merupakan indikator praktis lainnya, terutama untuk aplikasi kaca presisi.
Masa pakai sebenarnya juga bervariasi menurut bahan kaca, ketebalan, kedalaman penggilingan, spesifikasi roda, mesin, dan kondisi pengoperasian. Nilai jarak tempuh yang tetap tidak dapat mewakili setiap aplikasi secara akurat.
Hal yang penting adalah menghindari penggunaan roda hanya karena bahan abrasifnya masih terlihat. Jika roda tidak dapat lagi mempertahankan profil penggerindaan atau kualitas tepi yang diperlukan, masa pakai praktisnya mungkin telah berakhir.
Desain roda memiliki pengaruh langsung terhadap seberapa konsisten kinerja roda gerinda berlian dari waktu ke waktu. Kualitas abrasif, karakteristik ikatan, geometri roda, retensi profil, dan akurasi manufaktur semuanya mempengaruhi cara roda merespons beban penggerindaan yang berulang.
Untuk pemrosesan kaca, keseimbangan antara ketajaman dan ketahanan aus sangatlah penting. Roda yang memotong secara efektif namun cepat aus dapat meningkatkan frekuensi penggantian. Roda dengan ketahanan aus yang kuat tetapi kemampuan pemotongan yang tidak memadai dapat meningkatkan ketahanan penggilingan dan mengurangi efisiensi proses.
Kualitas produksi juga penting. Dimensi yang akurat dan keseimbangan dinamis yang tepat dapat membantu mengurangi getaran dan mendukung pengoperasian yang stabil, terutama pada kecepatan spindel yang lebih tinggi. Tujuannya bukan hanya untuk menghasilkan roda dengan umur teoritis yang panjang, namun roda yang dapat mempertahankan kinerja penggilingan yang berguna sepanjang umur tersebut.
Desain khusus aplikasi adalah pertimbangan lain. Kaca PV, kaca otomotif, dan kaca peralatan dapat memiliki ketebalan, persyaratan tepi, volume produksi, dan konfigurasi peralatan yang berbeda. Spesifikasi roda yang berkinerja baik pada satu aplikasi tidak secara otomatis dianggap optimal pada aplikasi lain.
Misalnya, rangkaian produk pemrosesan kaca Meijie mencakup solusi khusus untuk berbagai aplikasi, termasuk Roda Gerinda Kaca PV, Roda Gerinda Kaca Peralatan, dan Roda Gerinda Kaca Otomotif. Desain khusus aplikasi ini memberikan dasar untuk mencocokkan alat abrasif dengan persyaratan pemrosesan kaca yang berbeda daripada mengandalkan satu spesifikasi universal.
Keausan yang tidak merata pada roda gerinda kaca biasanya merupakan tanda bahwa kondisi penggilingan belum sepenuhnya seimbang. Penyebabnya mungkin karena penyelarasan mekanis, pemasangan, tekanan penggilingan, parameter pemrosesan, spesifikasi roda, pendinginan, atau perubahan pada kaca itu sendiri.
Respons yang paling efektif adalah pemeriksaan terstruktur daripada penggantian roda segera. Memeriksa roda, mesin, parameter, sistem pendingin, dan kondisi benda kerja dapat mengetahui di mana beban tambahan dihasilkan.
Untuk lini produksi yang mengutamakan kualitas edge dan throughput, sasarannya adalah keausan yang dapat diprediksi, bukan sekadar umur roda maksimum. Roda gerinda kaca yang disesuaikan dengan tepat, dikombinasikan dengan kondisi mesin yang stabil dan parameter penggilingan yang terkontrol, dapat membantu menjaga kualitas tepian yang konsisten sekaligus mengurangi biaya bahan habis pakai dan waktu henti yang tidak diperlukan.