Sep 18,2026
Bagaimana Alat Penggiling Berlian Digunakan untuk Komponen Keramik Semikonduktor
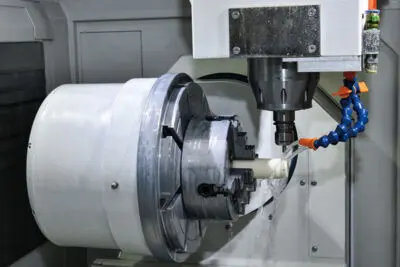
Komponen keramik semikonduktor seringkali membutuhkan lebih dari sekedar permukaan datar sederhana atau lubang bor. Alur, tepi melengkung, fitur tersembunyi, dan profil mesin lainnya mungkin diperlukan untuk memenuhi gambar komponen, persyaratan perakitan, atau spesifikasi desain peralatan. Memproduksi fitur-fitur ini pada keramik yang keras dan rapuh memerlukan kontrol yang cermat terhadap geometri pahat, jalur pemesinan, dan proses pelepasan material.
Pemesinan alur keramik semikonduktor dan pemesinan profil keramik umumnya melibatkan alat gerinda berlian karena alat ini dirancang untuk memproses bahan keras. Namun metode yang tepat bergantung pada fitur yang diproduksi, bahan keramik, dimensi yang dibutuhkan, dan kemampuan mesin. Alat yang cocok untuk memotong alur mungkin bukan pilihan terbaik untuk setiap profil melengkung atau fitur sempit.
Memahami bagaimana metode pemesinan, pemilihan pahat, dan inspeksi bekerja sama membantu produsen mengembangkan proses yang memenuhi persyaratan setiap komponen tanpa bergantung pada satu set parameter untuk setiap aplikasi.
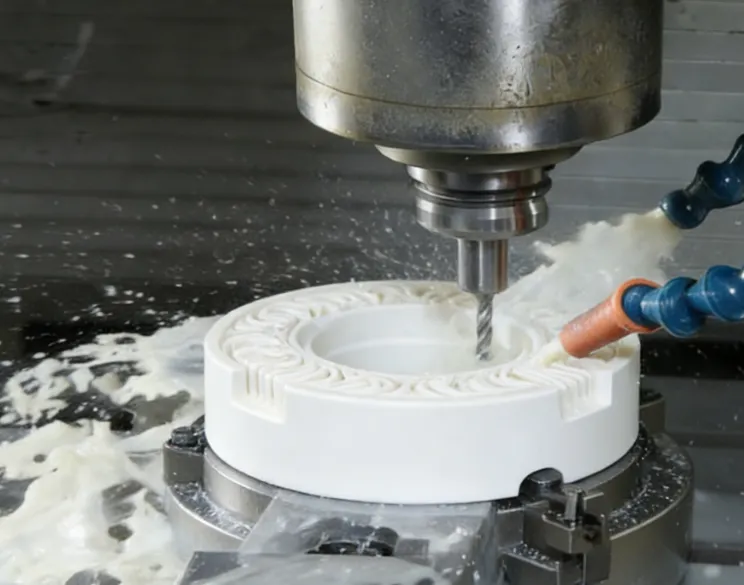
Alur dan profil memiliki tujuan geometris yang berbeda, sehingga persyaratan pemesinannya tidak sama. Alur umumnya ditentukan oleh lebar, kedalaman, bentuk penampang, dan posisinya pada komponen. Sebagai perbandingan, profil mesin dapat mencakup tepi melengkung, busur, transisi, atau kontur eksternal yang lebih kompleks. Beberapa komponen memerlukan kedua fitur tersebut, sehingga akses alat dan kontrol dimensi menjadi sangat penting.
Kesulitannya bertambah ketika fitur-fitur ini diproduksi pada bahan keramik. Keramik seperti alumina, zirkonia, silikon karbida, dan silikon nitrida digunakan dalam peralatan semikonduktor, namun perilaku pemesinannya bervariasi berdasarkan material dan tingkatannya. Kekerasannya dapat membuat pemindahan material menjadi sulit, sedangkan kerapuhannya menyebabkan tekanan lokal selama pemesinan dapat menyebabkan tepi terkelupas atau kerusakan permukaan.
Pemesinan alur pada komponen keramik juga menghadirkan keterbatasan praktis terkait akses alat. Alur yang sempit mungkin memerlukan alat dengan diameter kerja yang kecil, sedangkan fitur yang lebih dalam mungkin memerlukan panjang efektif yang cukup untuk mencapai area target. Jika geometri pahat tidak sesuai dengan fiturnya, proses dapat menghasilkan bentuk alur yang salah atau menyulitkan pemeliharaan dimensi yang konsisten sepanjang jalur pemesinan penuh.
Pemesinan profil memperkenalkan pertimbangan tambahan. Pahat harus mengikuti kontur yang diinginkan dengan tetap mempertahankan geometri yang diperlukan. Perubahan arah yang tiba-tiba, akses terbatas, atau pemindahan material yang tidak konsisten dapat mempengaruhi bentuk akhir. Mesin, pengaturan tempat kerja, konfigurasi alat, dan jalur yang diprogram semuanya memengaruhi hasil.
Tantangan-tantangan ini harus dinilai berdasarkan gambaran komponen dan bukannya diperlakukan sebagai masalah umum tunggal. Lebar dan kedalaman alur, geometri profil, kondisi tepi, dan toleransi dimensi harus diidentifikasi sebelum memilih metode pemesinan.
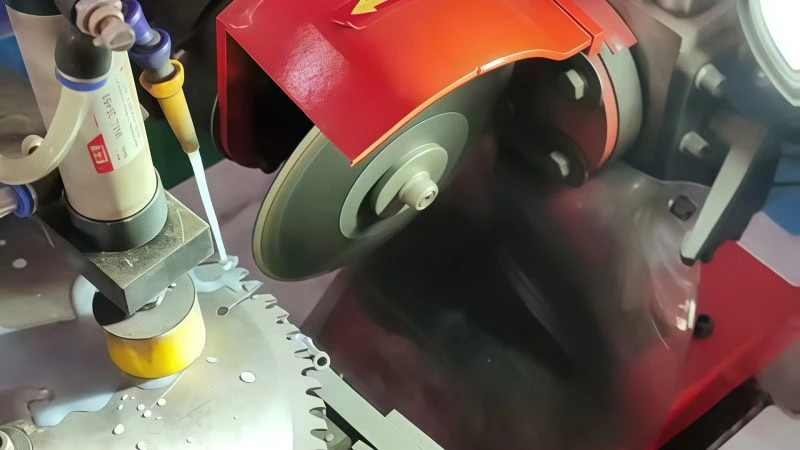
Penggilingan berlian untuk komponen keramik merupakan pendekatan pemesinan yang penting ketika bahan keramik keras perlu dibentuk atau diselesaikan. Bahan abrasif berlian cocok untuk aplikasi penghilangan material yang menuntut, namun konfigurasi pahat dan kondisi pengoperasian harus sesuai dengan benda kerja dan fitur yang sedang dikerjakan.
Pilihan operasi pemesinan tergantung pada geometri yang dibutuhkan. Alur dapat dihasilkan melalui operasi penggilingan atau penggerusan yang sesuai, sedangkan tepi melengkung atau kontur luar mungkin memerlukan bentuk pahat yang berbeda dan pergerakan pahat yang terkontrol. Penggilingan platform dan operasi penggilingan tertentu lainnya mungkin juga relevan dengan komponen keramik semikonduktor tertentu.
Peralatan kontrol numerik komputer (CNC) dapat membantu memandu alat di sepanjang jalur yang terprogram. Untuk sebuah profil, jalurnya harus sesuai dengan kontur yang diinginkan. Untuk alur, prosesnya harus mengontrol posisi, lebar, kedalaman, dan penampangnya. Kontrol CNC tidak menghilangkan kebutuhan akan pemilihan alat atau verifikasi proses yang tepat; hasil akhir tetap bergantung pada kemampuan mesin, kondisi pahat, workholding, dan parameter pemesinan.
Dimensi fisik alat ini sangat penting. Alat yang terlalu besar mungkin tidak mencapai fitur yang sempit atau mereproduksi geometri yang diinginkan. Pahat dengan panjang efektif yang tidak mencukupi mungkin tidak mencapai kedalaman yang dibutuhkan. Sebaliknya, memilih alat hanya karena ukurannya kecil tidak menjamin hasil yang sesuai, karena kekakuan, akses, dan tujuan pengoperasian juga harus dipertimbangkan.
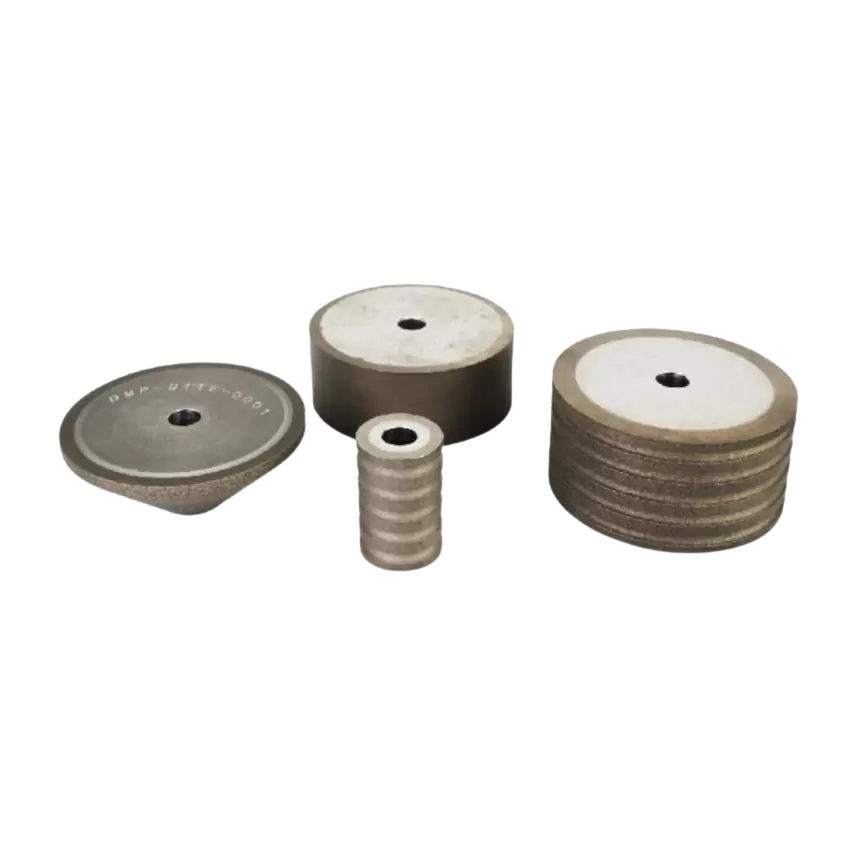
Kepala gerinda keramik semikonduktor Meijie terdaftar untuk memproses bahan keramik termasuk alumina, zirkonia, silikon karbida, dan silikon nitrida. Aplikasi spesifiknya meliputi penggilingan platform, penggilingan tepi busur, penggilingan benang, penggilingan lubang dalam, dan penggerusan alur. Aplikasi ini menjadikannya pilihan yang relevan untuk dievaluasi ketika merencanakan operasi pemesinan keramik tertentu.
Parameter produk yang tercantum mencakup diameter shank 10 mm, panjang efektif 25–60 mm, ukuran grit dari 60# hingga 400#, kecepatan putaran peralatan 9.000–28.000 putaran/menit, laju pengumpanan 100–1.500 mm/menit, dan kedalaman penggilingan 0,005–0,05 mm. Ini adalah spesifikasi produk, bukan resep universal untuk pemesinan alur atau profil. Konfigurasi dan kondisi pengoperasian yang sesuai harus dikonfirmasi untuk fitur, mesin, dan material yang diinginkan.
Saat membandingkan metode, pertimbangan utamanya adalah:
Fitur geometri: Penampang alur, kedalaman, bentuk profil, dan persyaratan dimensi.
Aksesibilitas alat: Apakah alat dapat mencapai area target dengan panjang efektif yang cukup dan geometri yang sesuai.
Kemampuan mesin: Kontrol gerak, penahan kerja, jangkauan spindel, dan stabilitas proses yang tersedia.
Metode yang dipilih harus didasarkan pada faktor-faktor tersebut secara bersama-sama. Operasi pemesinan yang bekerja dengan baik untuk alur yang dangkal mungkin tidak sesuai untuk slot yang dalam atau profil dengan kelengkungan yang rapat.
Pengendalian dimensi dimulai dengan menerjemahkan gambar komponen ke dalam persyaratan pemesinan yang dapat diukur. Untuk alur, ini mungkin mencakup lebar, kedalaman, lokasi, dan geometri penampang. Untuk suatu profil, persyaratan yang relevan dapat mencakup dimensi kontur, jari-jari, transisi, dan hubungan antara fitur mesin dan permukaan yang berdekatan.
Geometri alat adalah salah satu faktor pertama yang harus diperiksa. Diameter pahat dan bentuk kerja mempengaruhi kenampakan yang dapat dihasilkan, sedangkan panjang efektif menentukan seberapa jauh pahat dapat menjangkau benda kerja. Susunan betis dan penjepit juga harus sesuai dengan peralatan. Dimensi ini harus diperiksa sebelum pemesinan daripada dikoreksi melalui penyesuaian coba-coba setelah alat yang tidak sesuai dipasang.
Jalur alat yang terprogram adalah faktor kunci lainnya. Suatu profil mungkin memerlukan alat untuk mengikuti kurva yang berkesinambungan atau serangkaian gerakan yang terhubung. Kesalahan pada jalur yang diprogram, pengaturan koordinat, atau posisi benda kerja dapat menyebabkan penyimpangan dari kontur yang diinginkan. Untuk alur, jalur harus mempertahankan posisi dan arah yang benar sambil mengontrol material yang dipindahkan sepanjang fitur.
Parameter pemesinan mempengaruhi proses pelepasan dan kondisi permukaan akhir. Kecepatan spindel, laju pengumpanan, dan kedalaman penggilingan harus dipertimbangkan bersama-sama, dengan penyesuaian berdasarkan bahan keramik, spesifikasi alat, peralatan, dan geometri fitur. Meningkatkan laju pengumpanan atau kedalaman penggilingan tanpa memvalidasi proses yang dihasilkan dapat mempengaruhi kualitas permukaan atau konsistensi dimensi. Demikian pula, beroperasi pada kecepatan tertentu tidak menjamin hasil yang sama pada peralatan dan mesin yang berbeda.
Tabel berikut merangkum pengendalian utama dan apa yang harus diverifikasi.
| Faktor kontrol | Potensi pengaruh | Fokus verifikasi |
|---|---|---|
| Geometri alat | Bentuk alur, akses fitur, dan dimensi yang dapat dicapai | Diameter, bentuk kerja, panjang efektif |
| jalur alat CNC | Akurasi dan konsistensi kontur | Definisi jalur, penentuan posisi, overcut lokal |
| Parameter penggilingan | Penghapusan material dan kondisi permukaan | Kecepatan, laju umpan, kedalaman penggilingan |
| Pekerjaan dan pengaturan | Posisi fitur dan pengulangan | Penjepitan, penyelarasan, lokasi benda kerja |
| Inspeksi | Kesesuaian dengan persyaratan gambar | Lebar alur, kedalaman, dimensi profil |
Inspeksi harus didasarkan pada gambar aktual dan kriteria penerimaan. Tergantung pada fiturnya, hal ini mungkin melibatkan pengukuran dimensi, inspeksi profil, atau pemeriksaan tepi dan permukaan mesin. Suatu komponen dapat memenuhi kedalaman alur nominal namun masih mengalami kerusakan tepi yang tidak dapat diterima, sehingga pemeriksaan dimensi dan pemeriksaan kualitas permukaan tidak boleh dianggap sebagai hal yang dapat dipertukarkan.
Konsistensi proses juga tergantung pada kondisi alat. Perubahan keausan pahat dapat mempengaruhi perilaku pemesinan dan dimensi yang dihasilkan seiring waktu. Menetapkan frekuensi inspeksi yang tepat dan meninjau hasil di seluruh bagian yang berulang dapat membantu mengidentifikasi perubahan sebelum menyebabkan kumpulan komponen yang tidak sesuai dalam jumlah besar.
Tujuannya bukan untuk menerapkan parameter pemesinan yang paling agresif, namun untuk mencapai geometri dan kondisi permukaan yang diperlukan sesuai kemampuan peralatan dan perkakas.
Edge chipping adalah salah satu perhatian dalam pemesinan alur keramik. Karena material keramik bersifat rapuh, tekanan lokal selama pelepasan material dapat merusak tepi alur atau batas profil mesin. Tingkat kerusakan tergantung pada material, fitur geometri, kondisi pahat, dan proses pemesinan. Oleh karena itu, tepi yang terkelupas harus diselidiki dalam konteksnya, bukan dikaitkan secara otomatis ke satu parameter operasi.
Penyimpangan dimensi adalah masalah lain yang mungkin terjadi. Alur mungkin terlalu lebar, terlalu dalam, atau posisinya salah, sedangkan profil mungkin tidak mengikuti kontur yang diinginkan. Faktor-faktor yang berpotensi berkontribusi meliputi geometri pahat, penyelarasan benda kerja, kondisi mesin, keausan pahat, dan kesalahan pemrograman. Mengubah laju umpan berulang kali tanpa memeriksa faktor-faktor lain mungkin gagal mengatasi penyebab sebenarnya.
Kerusakan permukaan juga bisa terjadi selama penggilingan. Tampilan dan tingkat keparahan kerusakan bergantung pada material dan kondisi pemesinan. Inspeksi harus menentukan apakah masalahnya hanya terbatas pada tepi yang terlihat atau juga mempengaruhi permukaan mesin. Jika komponen telah menentukan persyaratan permukaan atau dimensi, evaluasi harus menggunakan kriteria tersebut dan bukan penilaian visual secara umum saja.
Proses pemecahan masalah terstruktur membantu memisahkan kemungkinan penyebab:
Periksa pahat: Periksa keausan, kerusakan, dan ketidaksesuaian antara geometri pahat dan fitur yang diperlukan.
Tinjau pengaturan dan proses: Konfirmasikan posisi benda kerja, jalur pahat, dan parameter pemesinan yang dipilih.
Verifikasi hasilnya: Ukur dimensi kritis dan periksa kondisi tepi dan permukaan terhadap persyaratan komponen.
Perubahan harus dievaluasi secara sistematis. Jika beberapa variabel diubah sekaligus, akan sulit menentukan perubahan mana yang meningkatkan atau memperburuk hasil. Jika diperlukan, uji coba terkontrol menggunakan benda kerja yang representatif dapat membantu menentukan apakah konfigurasi pahat dan kondisi pemesinan sesuai sebelum produksi penuh.
Pemilihan alat dan pengendalian proses saling berhubungan, namun keduanya tidak saling menggantikan. Pahat yang sesuai tidak dapat mengimbangi posisi yang salah atau jalur pahat yang tidak sesuai. Demikian pula, jalur yang terprogram dengan baik tidak dapat mengatasi ketidaksesuaian mendasar antara geometri pahat dan fitur yang dihasilkan.
Pemilihan alat harus dimulai dengan geometri fitur, bukan hanya nama produk. Untuk alur, lebar, kedalaman, penampang, dan lokasi yang diperlukan membantu menentukan dimensi pahat dan bentuk kerja. Untuk sebuah profil, kontur, geometri sudut, dan aksesibilitas permukaan target harus dipertimbangkan. Alat yang sama tidak boleh dianggap cocok untuk setiap fitur pada suatu komponen.
Bahan keramik dan kondisi akhir yang dibutuhkan juga penting. Alumina, zirkonia, silikon karbida, dan silikon nitrida tidak boleh secara otomatis diperlakukan sebagai bahan pemesinan yang dapat dipertukarkan. Tingkat material, geometri komponen, dan persyaratan kualitas yang ditentukan dapat memengaruhi pilihan alat dan kondisi pengoperasian. Oleh karena itu, ukuran butiran dan parameter penggilingan yang sesuai harus dikonfirmasikan terhadap aplikasi sebenarnya.
Dimensi alat harus sesuai dengan mesin dan tugas pemesinan. Pemeriksaan yang relevan mencakup diameter pahat, diameter shank, panjang efektif, susunan penjepit, dan rentang pengoperasian yang diizinkan. Untuk fitur yang dalam atau sempit, jangkauan dan akses mungkin penting. Untuk profil yang lebih kompleks, pahat harus mampu mengikuti kontur yang diperlukan tanpa mengganggu permukaan yang berdekatan.
Operasi pemesinan itu sendiri juga harus diperhatikan. Pengeboran, penggilingan lubang, reaming, penggerusan alur, dan penggilingan profil adalah operasi yang berbeda, meskipun melibatkan perkakas atau bahan benda kerja yang serupa. Memilih produk karena digambarkan sebagai kepala gerinda keramik tidaklah cukup; aplikasi dan dimensinya yang terdokumentasi harus ditinjau.
Misalnya, kepala gerinda Meijie untuk pemesinan lubang keramik semikonduktor dikhususkan untuk pengeboran peck, penggilingan lubang, reaming lubang, dan broaching alur. Diameter kepala yang tercantum adalah 0,5–5 mm, diameter shank 6 mm, panjang efektif 2–20 mm, ukuran grit 100#–600#, dan kedalaman penggilingan 0,005–0,02 mm. Halaman produk tidak menentukan kecepatan rotasi atau laju pengumpanan, sehingga nilai-nilai ini tidak boleh disimpulkan.
Produk ini mungkin layak dievaluasi untuk pengoperasian yang sesuai dengan fitur kecil atau terkait lubang, namun spesifikasinya tidak menetapkan bahwa produk ini cocok untuk setiap alur atau profil kompleks. Pengoperasian yang dimaksudkan, dimensi yang diperlukan, dan pengaturan mesin masih perlu diperiksa.
Tinjauan pemilihan alat praktis harus mencakup hal-hal berikut:
| Faktor seleksi | Pertanyaan untuk dikonfirmasi |
|---|---|
| Fitur geometri | Berapa dimensi alur atau bentuk profil yang diperlukan? |
| Dimensi alat | Apakah diameter, shank, dan panjang efektifnya sesuai? |
| Bahan dan kualitas | Keramik apa yang sedang dikerjakan, dan kriteria kualitas apa yang berlaku? |
| Kompatibilitas mesin | Apakah metode penjepitan dan kondisi pengoperasian sesuai dengan peralatan? |
| Validasi proses | Dapatkah konfigurasi yang diusulkan memenuhi persyaratan gambar dalam uji coba representatif? |
Uji coba dan inspeksi selanjutnya memberikan bukti bahwa alat dan proses yang diusulkan sudah sesuai. Jika suatu komponen mempunyai beberapa fitur yang berbeda, setiap operasi harus dievaluasi berdasarkan kebutuhannya sendiri dan bukannya berasumsi bahwa satu konfigurasi alat akan memberikan hasil terbaik untuk semuanya.
Pemesinan alur keramik semikonduktor dan pemesinan profil keramik memerlukan pendekatan terkoordinasi terhadap geometri pahat, jalur pemesinan, parameter pengoperasian, dan inspeksi. Proses yang tepat bergantung pada dimensi dan bentuk fitur, material keramik, dan kemampuan mesin. Kepala gerinda berlian dapat mendukung beberapa jenis pemesinan keramik, namun aplikasi dan spesifikasinya yang terdokumentasi harus memandu pemilihan.
Bagi pabrikan, prioritas praktisnya adalah mencocokkan pahat dengan fitur yang diperlukan, memvalidasi kondisi pemesinan, dan memeriksa dimensi dan kondisi permukaan. Pendekatan ini memberikan dasar yang lebih andal untuk menghasilkan alur dan profil yang memenuhi persyaratan gambar komponen.