Aug 06,2026
Apa Itu Roda Gerinda Berlian dan Bagaimana Cara Kerjanya?
Kaca tampilan kendaraan memerlukan geometri tepi dan kualitas permukaan yang dikontrol dengan cermat, khususnya pada penutup kluster instrumen dan layar tampilan kendali pusat. Selama produksi, roda gerinda kaca tampilan kendaraan digunakan untuk operasi seperti penggilingan sudut dan penggilingan tepi presisi, membantu komponen kaca memenuhi persyaratan dimensi dan perakitannya. Roda yang sesuai bergantung pada ketebalan kaca, profil tepi, peralatan pemrosesan, dan hasil akhir yang diperlukan. Memahami faktor-faktor ini membantu produsen memilih alat gerinda yang sesuai, menjaga kualitas pemrosesan yang konsisten, dan mengelola efisiensi produksi tanpa mengurangi kondisi kaca.
Kaca pajangan kendaraan tidak selalu berupa panel persegi panjang sederhana dengan tepi lurus. Tergantung pada desain produk, kaca mungkin memiliki sudut berbentuk, bagian melengkung, atau kontur lain yang harus diproses secara akurat. Roda gerinda menghilangkan material dari area yang ditentukan untuk mencapai geometri dan kondisi tepi yang diperlukan.
Untuk produsen yang memproduksi penutup kluster instrumen dan kaca penutup layar tengah, aplikasi utamanya mencakup penggilingan sudut dan penyelesaian tepi presisi. Operasi spesifik bergantung pada gambar komponen dan persyaratan proses produksi.
Penggilingan sudut kaca display kendaraan digunakan untuk mengolah sudut-sudut komponen kaca agar sesuai dengan bentuk yang diinginkan. Geometri sudut dapat memengaruhi cara kaca masuk ke dalam wadahnya atau sejajar dengan komponen di sekitarnya. Profil sudut yang tidak akurat dapat menimbulkan kesulitan perakitan, sementara pelepasan material yang berlebihan dapat membuat bagian akhir tidak memenuhi persyaratan dimensinya.
Oleh karena itu, pemilihan roda gerinda harus mempertimbangkan radius sudut, ketebalan kaca, dan jumlah material yang perlu dihilangkan. Alat harus mencapai area pemrosesan yang diinginkan dengan tetap menjaga kondisi kontak yang sesuai. Dimensi dan profil roda sangat penting ketika desain mencakup sudut kecil atau transisi antara tepi lurus dan melengkung.
Urutan pemrosesan juga penting. Jika pengoperasiannya melibatkan penggilingan kasar dan penyelesaian akhir, tahap awal harus menghilangkan material yang diperlukan tanpa meninggalkan kerusakan yang berlebihan agar tahap penyelesaian dapat diperbaiki. Operasi terakhir kemudian berfokus pada pencapaian profil dan kondisi tepi yang ditentukan.
Proses pastinya harus ditentukan melalui uji coba menggunakan kaca, peralatan, dan persyaratan gambar yang sebenarnya. Roda yang cocok untuk satu desain kaca penutup mungkin tidak memberikan hasil yang sama pada bagian lain dengan kontur atau ketebalan berbeda.
Penggilingan tepi kaca tampilan kendaraan digunakan untuk membawa tepi kaca ke dimensi dan profil yang diperlukan. Untuk kaca penutup layar, operasi ini harus menyeimbangkan penghilangan material dengan pengendalian cacat tepi dan konsistensi dimensi.
Penyelesaian tepi yang presisi menjadi sangat penting ketika komponen akhir harus sesuai dengan wadah tertentu atau sejajar dengan elemen tampilan lainnya. Tepi yang terkelupas, profil yang tidak rata, atau variasi dimensi yang berlebihan dapat menimbulkan masalah selama pemeriksaan dan perakitan. Masalah ini tidak selalu dapat diperbaiki hanya dengan memperlambat mesin atau menggunakan bahan abrasif yang lebih halus. Hal ini mungkin juga terkait dengan geometri roda, kondisi pahat, posisi benda kerja, atau interaksi antara roda dan kaca.
Roda gerinda yang sesuai harus sesuai dengan profil tepi yang diinginkan dan kemampuan mesin pengolah. Roda harus memindahkan material secara konsisten melintasi area kontak yang diperlukan tanpa menimbulkan gangguan yang tidak perlu pada permukaan di sekitarnya.
Untuk produsen yang memproses kaca kluster instrumen dan penutup layar kendali pusat, penyelesaian akhir tepi kaca tampilan otomotif harus dievaluasi berdasarkan kriteria gambar dan inspeksi komponen akhir. Tampilan visual saja mungkin tidak cukup untuk menentukan apakah tepinya memenuhi persyaratan dimensi dan perakitan.
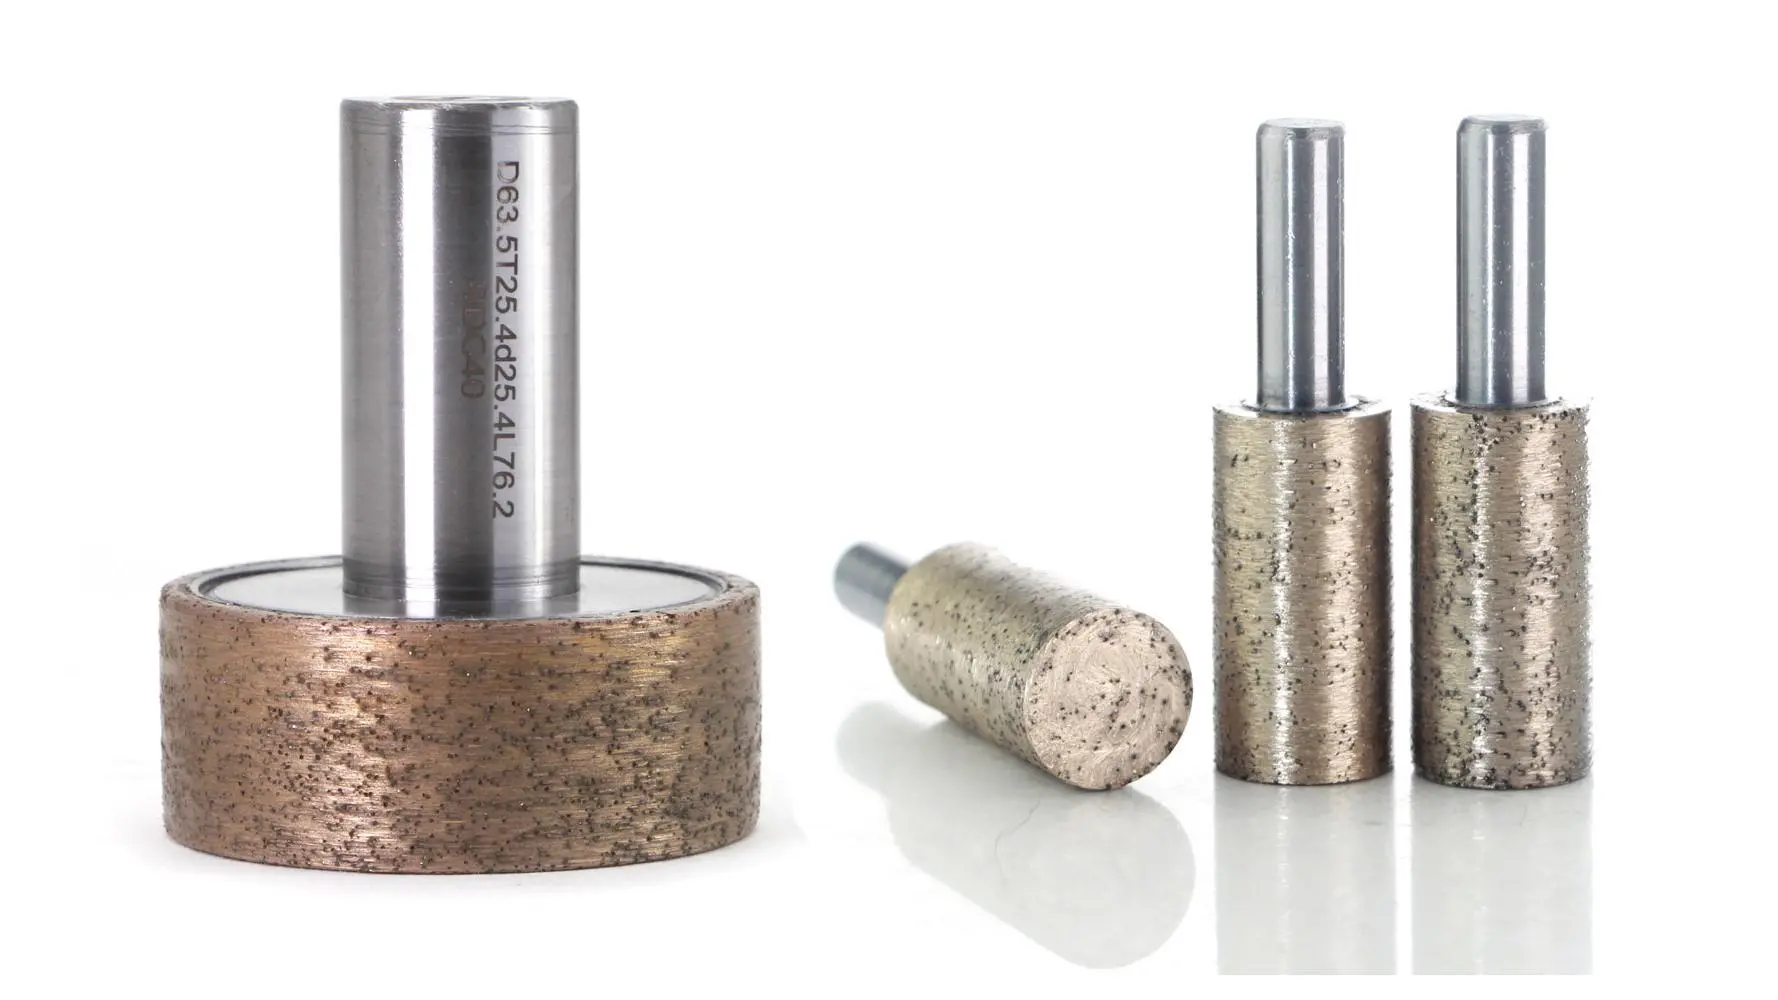
Roda gerinda kaca tampilan kendaraan Meijie dirancang untuk penggilingan sudut dan penggilingan presisi tepi terminal pada kaca penutup tampilan kendaraan, panel sentuh OGS, dan kaca tampilan kontrol industri. Produk ini ditujukan untuk aplikasi pemrosesan kaca presisi yang memerlukan profil tepi dan kondisi pemesinan yang dipertimbangkan secara bersamaan.
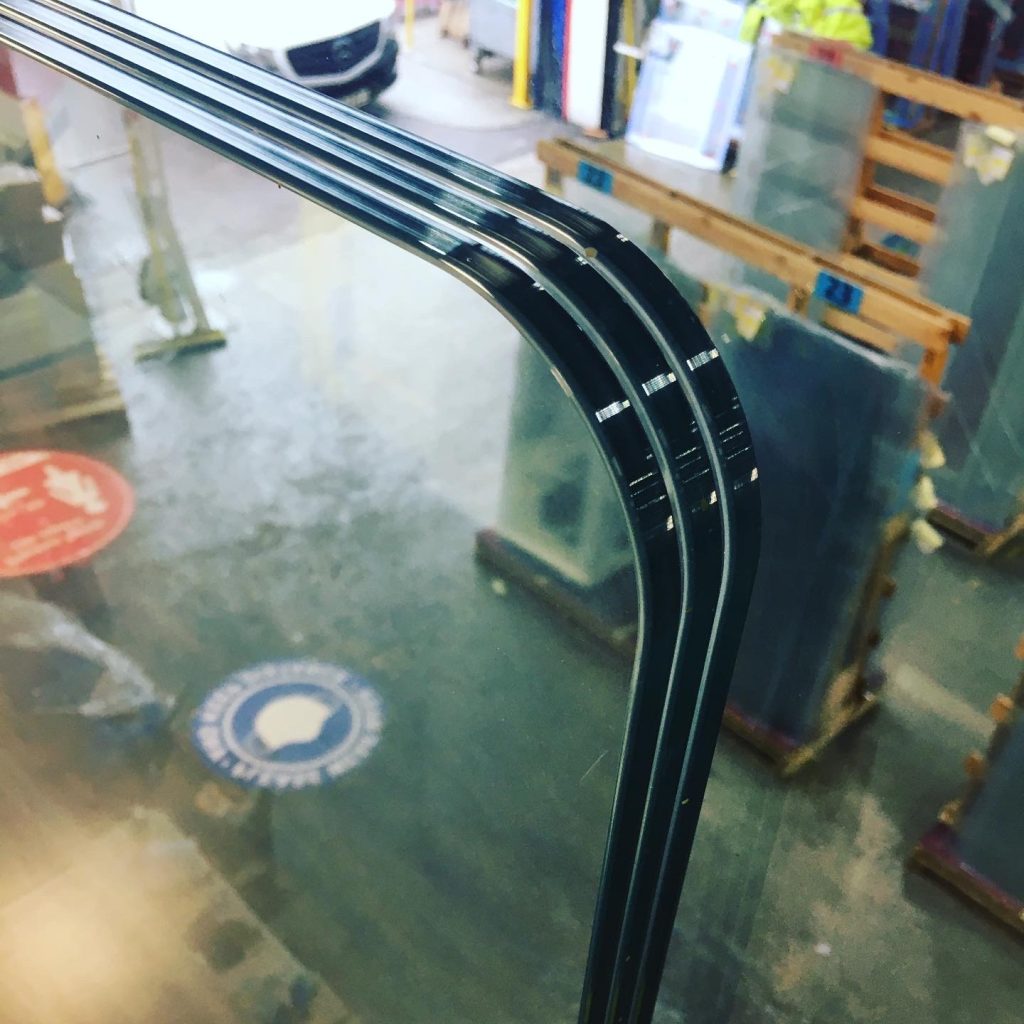
Kualitas tepi tanah tidak hanya bergantung pada bahan abrasif yang digunakan pada roda. Spesifikasi kaca, desain alat, kondisi peralatan, dan parameter pemesinan semuanya mempengaruhi hasil. Sebelum memilih roda, produsen harus mengidentifikasi kriteria penerimaan komponen jadi dan menentukan faktor pemrosesan mana yang memiliki pengaruh terbesar terhadap kriteria tersebut.
Kualitas tepian merupakan pertimbangan utama dalam penggilingan kaca display otomotif. Tergantung pada desain komponen, persyaratannya mungkin mencakup profil tepi, geometri sudut, toleransi dimensi, dan adanya chip yang terlihat atau cacat lainnya.
Persyaratan ini harus ditentukan sebelum produksi dimulai. Sebuah proses yang dirancang hanya untuk menghilangkan material dengan cepat mungkin tidak memberikan kontrol yang cukup terhadap tepian hasil akhir. Sebaliknya, suatu proses yang hanya berfokus pada penampilan permukaan mungkin tidak efisien jika proses tersebut menggunakan proses finishing yang tidak perlu atau menghilangkan material lebih lambat dari yang dibutuhkan.
Jumlah material yang dihilangkan pada setiap tahap harus sesuai dengan kelonggaran pemesinan dan geometri akhir yang diinginkan. Jika penggilingan kasar menghasilkan profil yang tidak konsisten, operasi penyelesaian mungkin perlu menghilangkan material tambahan untuk mencapai bentuk target. Hal ini dapat meningkatkan waktu siklus dan membuat dimensi akhir lebih sulit dikendalikan.
Kriteria inspeksi juga harus mencerminkan penerapan sebenarnya. Pabrikan harus menggunakan gambar, spesifikasi pelanggan, dan prosedur inspeksi yang disepakati untuk menentukan kondisi tepi yang dapat diterima. Toleransi universal tidak boleh diasumsikan untuk setiap komponen tampilan kendaraan karena desain yang berbeda mungkin memiliki persyaratan dimensi dan tampilan yang berbeda.
Efisiensi produksi bergantung pada hubungan antara pemindahan material, waktu siklus, kondisi pahat, dan proporsi suku cadang yang memenuhi persyaratan inspeksi. Laju umpan yang tinggi tidak berarti bahwa keseluruhan proses lebih produktif jika meningkatkan cacat atau memerlukan penyesuaian berulang kali.
Ketajaman roda, karakteristik abrasif, struktur gigi, dan kesesuaian geometri roda dapat memengaruhi cara alat menempel pada kaca. Stabilitas peralatan dan posisi benda kerja yang konsisten juga penting. Jika faktor-faktor ini berubah selama produksi, pengaturan pemesinan nominal yang sama mungkin tidak memberikan hasil yang konsisten.
Penilaian praktis harus mempertimbangkan keluaran dan kualitas. Indikator yang berguna mencakup waktu siklus, proporsi suku cadang yang diterima, frekuensi cacat tepi, dan stabilitas dimensi selama proses produksi berulang. Pengukuran ini memberikan dasar yang lebih andal untuk peningkatan proses dibandingkan kecepatan saja.
Apabila penggilingan kasar dan penggilingan akhir diintegrasikan, pembagian pekerjaan antara kedua tahap tersebut harus ditetapkan sesuai dengan kondisi tepi dan kelonggaran material yang diperlukan. Roda gerinda kaca tampilan kendaraan Meijie mendukung solusi penggilingan kasar dan akhir terintegrasi yang disesuaikan, sesuai dengan deskripsi produknya. Cocok atau tidaknya solusi gabungan untuk jalur tertentu masih bergantung pada benda kerja, peralatan, dan persyaratan proses yang divalidasi.
Penggilingan kaca menghasilkan panas dan menghasilkan bahan abrasif dan serpihan kaca. Jika proses tidak menghilangkan panas dan serpihan secara efektif, kondisi lokal pada antarmuka penggilingan mungkin menjadi kurang stabil. Kotoran dapat mengganggu kontak antara roda dan benda kerja, sementara akumulasi panas dapat menyebabkan cacat pemrosesan pada kondisi yang tidak sesuai.
Oleh karena itu, struktur roda relevan dengan proses seleksi. Meijie mengidentifikasi pembuangan panas dan pelepasan chip sebagai pertimbangan desain produk, menggambarkan struktur gigi yang padat dan seragam yang dimaksudkan untuk mendukung pendinginan dan pelepasan chip. Karakteristik ini harus dinilai bersamaan dengan dimensi roda, spesifikasi abrasif, dan kompatibilitas dengan alat berat.
Namun, desain roda saja tidak menentukan hasilnya. Pengaturan pendinginan sebenarnya, konfigurasi peralatan, karakteristik kaca, dan kondisi pemesinan juga harus dipertimbangkan. Produsen harus memverifikasi bahwa roda yang dipilih mempunyai kinerja sesuai dengan yang dipersyaratkan dalam kondisi produksi mereka sendiri daripada mengandalkan deskripsi produk secara umum sebagai jaminan pemrosesan bebas cacat.
Pemilihan roda gerinda untuk kaca tampilan kendaraan dimulai dengan tugas pemesinan, bukan dengan parameter tunggal seperti ukuran grit atau kecepatan putaran. Roda harus sesuai dengan geometri benda kerja, profil tepi yang diperlukan, antarmuka mesin, dan urutan pemrosesan yang diinginkan.
Langkah pertama adalah mengidentifikasi dimensi bagian dan area yang memerlukan penggilingan. Informasi yang relevan mencakup ketebalan kaca, bentuk sudut, profil tepi, kelonggaran pemesinan, dan jumlah material yang akan dihilangkan.
Detail ini membantu menentukan apakah roda dapat mengakses area yang diperlukan dan mengikuti profil yang diinginkan. Roda yang terlalu besar dapat membatasi akses ke sudut kecil, sedangkan profil yang tidak sesuai dapat menyulitkan pencapaian geometri target secara konsisten. Alat yang dipilih juga harus sesuai dengan perlengkapan dan pergerakan peralatan pemrosesan.
Ketebalan kaca harus dianggap sebagai bagian dari pengaturan pemesinan yang lengkap dan bukan diperlakukan sebagai aturan pemilihan yang terisolasi. Roda, penyangga benda kerja, tunjangan pemrosesan, dan pengaturan mesin harus bekerja sama. Misalnya, roda yang sesuai untuk kaca penutup tipis mungkin berbeda dengan pilihan untuk komponen yang lebih tebal, meskipun kedua bagian memiliki bentuk luar yang serupa.
Roda gerinda kaca tampilan kendaraan Meijie mencantumkan rentang benda kerja yang mencakup ketebalan kaca 0,5 mm, 0,7 mm, 1,1 mm, dan lainnya. Ini adalah ketebalan yang disebutkan dalam informasi produk, bukan jaminan bahwa setiap konfigurasi roda cocok untuk setiap ketebalan. Spesifikasi akhir harus dikonfirmasikan terhadap komponen aktual dan kondisi pemesinan.
Diameter roda, diameter shank, dan tipe alur mempengaruhi kesesuaian pahat dan interaksinya dengan benda kerja. Spesifikasi ini harus diperiksa terhadap antarmuka peralatan dan geometri area yang sedang diproses.
Informasi produk roda gerinda kaca tampilan kendaraan Meijie mencantumkan spesifikasi berikut:
| Parameter | Spesifikasi yang tercantum |
|---|---|
| Diameter roda gerinda | Ø10–Ø15mm |
| Diameter betis | Ø6mm, Ø10mm |
| Tipe alur | Trapesium, berbentuk U, tidak beralur |
| Ukuran pasir | 400#–1200# |
| Ketebalan benda kerja | 0,5 mm, 0,7 mm, 1,1 mm dan ketebalan lainnya |
| Kecepatan putaran peralatan | 18.000–32.000 putaran/menit |
| Kecepatan umpan | 300–1.200 mm/menit |
| Kedalaman penggilingan | 0,1–0,5 mm, dibagi menjadi penggilingan kasar dan penggilingan akhir |
Nilai-nilai ini menjelaskan spesifikasi produk yang tercantum. Hal ini tidak boleh ditafsirkan sebagai satu pengaturan universal di mana setiap parameter diameter, shank, alur, grit, dan pemesinan dapat digabungkan secara bebas.
Jenis alur harus dipilih sesuai dengan profil kontak yang diinginkan dan tugas pemesinan. Demikian pula, shank harus sesuai dengan pengaturan penjepitan mesin, dan diameter roda harus sesuai dengan akses dan kondisi pengoperasian yang diperlukan. Mengonfirmasi detail ini sebelum pemasangan membantu mencegah masalah kompatibilitas yang tidak dapat dihindari selama produksi.
Untuk aplikasi pengolahan kaca lainnya, kategori roda gerinda pengolahan kaca memberikan gambaran yang lebih luas mengenai rangkaian roda gerinda kaca Meijie.
Ukuran grit mempengaruhi interaksi antara bahan abrasif dan permukaan kaca. Pilihan yang sesuai bergantung pada tahap pemesinan, persyaratan pelepasan material, dan kualitas tepi yang harus dicapai. Bahan abrasif yang lebih kasar mungkin cocok untuk tugas pengasaran tertentu, sedangkan bahan abrasif yang lebih halus dapat dipilih untuk operasi finishing. Namun, hasil sebenarnya bergantung pada keseluruhan proses, dan ukuran grit tidak boleh dianggap sebagai satu-satunya faktor yang mengendalikan kualitas tepian.
Produsen harus mempertimbangkan ukuran grit di samping struktur roda, ketebalan kaca, kelonggaran pengerjaan mesin, dan kondisi peralatan. Perubahan grit mungkin memerlukan peninjauan kembali kondisi pemrosesan, bukan sekadar mengganti satu roda dengan roda lain sambil tetap mempertahankan semua pengaturan sebelumnya.
Kecepatan putaran, laju pengumpanan, dan kedalaman penggilingan harus diperiksa berdasarkan spesifikasi roda yang dipilih dan batas pengoperasian mesin. Kisaran Meijie yang terdaftar yaitu 18.000–32.000 putaran/menit, misalnya, berlaku untuk produk yang dijelaskan di atas. Bukanlah rekomendasi untuk menjalankan setiap benda kerja pada batas atas.
Prinsip yang sama berlaku untuk laju pengumpanan dan kedalaman penggilingan. Peningkatan penghilangan material dapat mengurangi waktu siklus pada beberapa kondisi, namun hal ini juga dapat mempengaruhi kualitas tepi dan stabilitas proses. Pengaturan harus divalidasi menggunakan benda kerja sebenarnya dan dievaluasi berdasarkan efisiensi produksi dan persyaratan bagian akhir.
Sebelum membeli atau memasang roda gerinda berlian untuk kaca otomotif, produsen harus memastikan antarmuka peralatan, kecepatan putaran yang diizinkan, dimensi alat, dan pengaturan pemrosesan. Kompatibilitas harus ditentukan berdasarkan persyaratan pabrikan mesin dan spesifikasi teknis roda yang dipilih.
Meijie menggambarkan roda gerinda kaca tampilan kendaraannya kompatibel dengan mesin tepi ganda di berbagai merek. Untuk lini produksi tertentu, konfigurasi pastinya tetap harus diperiksa. Model mesin, pengaturan penjepitan, batas pengoperasian, dan jalur pemesinan dapat bervariasi, sehingga pernyataan kompatibilitas umum tidak boleh menggantikan verifikasi teknis.
Penting juga untuk membedakan kesesuaian fisik dari kesesuaian proses. Sebuah roda mungkin cocok dengan spindel tetapi masih gagal menghasilkan profil tepi yang diperlukan dalam kondisi pemesinan yang ada. Oleh karena itu, konfirmasi harus mencakup pemasangan, pergerakan pahat, dukungan benda kerja, dan kualitas tepi yang diproses.
Jika geometri yang diperlukan rumit atau kondisi produksi tidak biasa, uji coba pemesinan terkontrol dapat membantu menentukan apakah konfigurasi roda yang diusulkan sesuai sebelum diperkenalkan ke produksi reguler.
Setelah roda yang sesuai dipilih, hasil yang konsisten bergantung pada pengendalian proses pemesinan yang lengkap. Pemeriksaan berikut membantu produsen mengidentifikasi masalah sejak dini tanpa berasumsi bahwa setiap cacat memiliki penyebab yang sama.
Sebelum pemesinan: Konfirmasikan ketebalan kaca, profil tepi, kelonggaran pemesinan, dimensi roda, kondisi penjepitan, dan batas pengoperasian mesin. Periksa apakah konfigurasi alat sesuai dengan operasi yang dimaksudkan.
Selama pemesinan: Pantau chipping tepi, konsistensi profil, pelepasan chip, getaran yang tidak biasa, dan perubahan kondisi pahat. Jika muncul cacat, tinjau roda, posisi benda kerja, kondisi peralatan, dan pengaturan pemesinan sebelum melakukan penyesuaian.
Setelah pemesinan: Periksa tepi akhir terhadap gambar dan kriteria penerimaan yang disepakati. Catat cacat yang berulang dan perubahan kondisi proses sehingga tindakan perbaikan dapat didasarkan pada bukti produksi.
Pemeriksaan ini paling berguna ketika hasil pemeriksaan dikaitkan dengan kondisi pemrosesan sebenarnya. Misalnya, jika cacat tepi meningkat setelah penggantian pahat, spesifikasi dan pemasangan roda harus ditinjau bersamaan dengan pengaturan mesin. Jika dimensi menyimpang secara bertahap selama produksi, keausan alat dan stabilitas peralatan mungkin memerlukan penyelidikan. Tidak ada situasi yang dapat dikaitkan dengan penyebab tunggal tanpa bukti yang mendukung.
Penyesuaian proses juga harus dikontrol. Mengubah laju umpan, kedalaman penggilingan, dan kecepatan putaran secara bersamaan mempersulit identifikasi faktor mana yang memengaruhi hasil. Jika memungkinkan, evaluasi perubahan secara sistematis dan bandingkan bagian akhir dengan kriteria kualitas yang telah ditetapkan.
Penggantian roda harus didasarkan pada kondisi alat dan kemampuannya mempertahankan hasil pemrosesan yang diperlukan. Interval penggantian yang tetap mungkin berguna jika didukung oleh riwayat produksi, namun masa pakai sebenarnya dapat bervariasi menurut benda kerja, kondisi pengoperasian, dan beban pemesinan. Data inspeksi memberikan dasar yang lebih kuat untuk menetapkan jadwal penggantian.
Untuk informasi lebih lanjut tentang pencocokan peralatan dan perkakas dalam pemrosesan tepi kaca CNC, lihat Pemrosesan tepi kaca CNC: persyaratan roda gerinda untuk pusat permesinan . Artikel tersebut membahas hubungan yang lebih luas antara peralatan permesinan dan persyaratan roda gerinda, sementara artikel ini berfokus pada aplikasi kaca display kendaraan.
Roda gerinda memainkan peran penting dalam penggilingan sudut dan penyelesaian tepi yang presisi untuk kaca pajangan kendaraan. Pemilihan yang tepat bergantung pada geometri benda kerja, ketebalan kaca, kualitas tepi yang dibutuhkan, dimensi roda, spesifikasi abrasif, dan kondisi mesin. Tidak ada satu parameter pun yang dapat menentukan apakah sebuah roda cocok untuk setiap aplikasi.
Untuk produsen yang memproses penutup kluster instrumen, kaca layar kontrol pusat, dan komponen terkait, pendekatan yang paling dapat diandalkan adalah dengan menentukan persyaratan bagian akhir terlebih dahulu, mencocokkan roda dengan tugas pemesinan, dan memverifikasi proses dalam kondisi produksi sebenarnya. Memantau kualitas edge, dimensi, dan kondisi pahat kemudian membantu mempertahankan hasil yang konsisten dari waktu ke waktu.
Roda gerinda kaca tampilan kendaraan Meijie dirancang untuk penggilingan sudut dan penggilingan presisi tepi terminal, dengan opsi terdaftar untuk dimensi roda, jenis alur, dan ukuran grit. Produsen dapat menggunakan spesifikasi ini sebagai titik awal untuk evaluasi teknis dan memastikan konfigurasi yang sesuai dengan komponen kaca, peralatan, dan persyaratan pemrosesannya.