Aug 27,2026
Untuk Apa Roda Gerinda Berlian CNC Digunakan
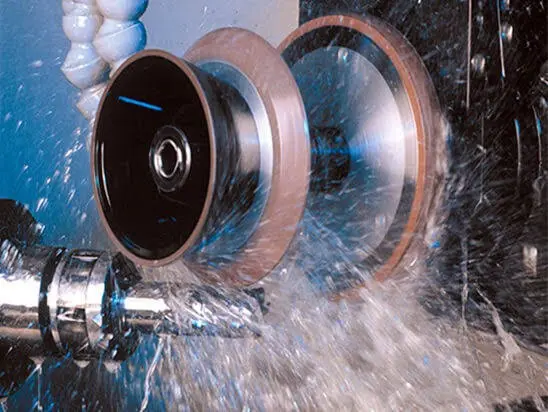
Pemrosesan kaca tampilan menuntut persyaratan pada kualitas tepi, akurasi dimensi, dan konsistensi produksi. Kaca penutup untuk tampilan kendaraan, panel sentuh OGS (One Glass Solution), kluster instrumen LCD, dan tampilan kontrol industri sering kali memerlukan pemrosesan tepi dan sudut yang presisi, dimana cacat kecil dapat memengaruhi perakitan, penampilan, atau keandalan komponen akhir. Dalam aplikasi ini, roda gerinda bukan sekadar alat habis pakai untuk menghilangkan material. Karakteristik abrasifnya, stabilitas strukturnya, pembuangan panasnya, dan kompatibilitasnya dengan peralatan pemrosesan semuanya memengaruhi hasil akhir.
Dibandingkan dengan penggilingan kaca pada umumnya, pemrosesan tepi kaca tampilan memerlukan kontrol yang lebih ketat terhadap chipping, retakan mikro, penyelesaian permukaan, dan geometri tepi. Kaca tipis juga memberikan toleransi yang lebih kecil terhadap kekuatan penggilingan yang berlebihan atau kondisi pemrosesan yang tidak stabil. Untuk pabrikan yang mengoperasikan peralatan tepi otomatis atau berkecepatan tinggi, roda gerinda kaca tampilan yang sesuai perlu menjaga ketajaman pemotongan dan stabilitas dimensi selama produksi berkelanjutan.
Artikel ini membahas faktor-faktor utama yang menentukan kinerja roda gerinda dalam pemrosesan tepi kaca layar, termasuk ketajaman roda, kontrol chipping, pembuangan panas, pelepasan chip, ketahanan aus, kompatibilitas mesin, dan parameter pemrosesan. Faktor-faktor ini memberikan dasar praktis untuk mengevaluasi roda gerinda untuk aplikasi kaca tampilan presisi.
Kaca layar digunakan dalam aplikasi yang mengutamakan kualitas visual dan presisi dimensi. Kaca penutup tampilan kendaraan, panel sentuh OGS, kluster instrumen LCD, dan layar kendali pusat mungkin memiliki sudut melengkung, profil tepi tertentu, atau tepi terminal yang memerlukan penggilingan terkontrol sebelum operasi perakitan atau penyelesaian berikutnya.
Karakteristik benda kerja secara langsung mempengaruhi tuntutan yang diberikan pada roda gerinda. Bagian kaca tipis sangat sensitif terhadap tekanan mekanis yang berlebihan. Roda yang tidak sesuai atau proses yang tidak stabil dapat menghasilkan tepi terkelupas, retakan mikro, penyimpangan dimensi, atau profil tepi yang tidak konsisten. Cacat ini mungkin tidak selalu terlihat segera setelah penggilingan, namun dapat menimbulkan masalah selama proses selanjutnya seperti pembersihan, pelapisan, pengikatan, atau perakitan.
Oleh karena itu, penggilingan kaca display umumnya memerlukan kombinasi penghilangan material yang efisien dan kerusakan permukaan yang terkendali. Roda yang menghilangkan material dengan cepat namun menghasilkan panas berlebihan atau kerusakan tepi tidak memberikan solusi produksi yang andal. Tujuan pemrosesan adalah untuk menjaga keseimbangan yang tepat antara efisiensi penghilangan, integritas tepi, akurasi dimensi, dan stabilitas pahat.
Kualitas tepi adalah salah satu pertimbangan terpenting dalam pemrosesan kaca tampilan yang presisi. Penggilingan harus menghilangkan jumlah material yang dibutuhkan sekaligus membatasi chipping dan bentuk kerusakan tepi lainnya.
Chipping dapat dipengaruhi oleh karakteristik abrasif, kondisi roda, kedalaman penggilingan, laju pengumpanan, kecepatan spindel, dan desain struktur roda. Ketika tindakan abrasif menjadi tidak stabil, kerusakan lokal dapat terjadi di sepanjang tepi yang diproses. Untuk kaca layar tipis, cacat ini bisa sangat signifikan karena lebih sedikit bahan yang tersedia untuk tahan terhadap penggerusan yang agresif.
Oleh karena itu, roda gerinda kaca kristal cair yang sesuai memerlukan perilaku pemotongan yang konsisten di seluruh permukaan kerja. Paparan abrasif yang stabil membantu mempertahankan pelepasan material yang dapat diprediksi dan mengurangi perubahan mendadak pada kekuatan penggilingan selama produksi.
Banyak komponen layar memerlukan dimensi tepi yang tepat untuk mencapai keselarasan yang tepat dengan rumah, modul sentuh, komponen optik, atau bagian struktural lainnya. Roda gerinda harus mempertahankan profil kerjanya dengan cukup baik untuk mempertahankan geometri yang diperlukan selama siklus produksi.
Keausan roda secara bertahap dapat mengubah profil penggilingan yang efektif. Jika perubahan ini tidak dikendalikan, operator mungkin akan melihat peningkatan variasi dimensi meskipun pengaturan alat berat tetap tidak berubah. Oleh karena itu, ketahanan aus roda dan stabilitas profil merupakan pertimbangan penting selain kinerja pemotongan awal.
Produsen kaca layar juga perlu menyeimbangkan presisi dan hasil. Garis tepi otomatis dapat beroperasi secara terus-menerus, menjadikan kinerja roda selama periode produksi yang lama lebih penting daripada hasil penggilingan awal saja.
Roda gerinda yang memadukan aksi pemotongan tajam dengan pelepasan serpihan yang efisien dapat mengurangi ketahanan gerinda yang tidak diperlukan. Kinerja yang stabil juga dapat mengurangi frekuensi penggantian roda, penyesuaian, dan gangguan proses, sehingga berkontribusi terhadap hasil produksi yang lebih konsisten.
Kinerja roda gerinda dalam pemrosesan kaca tampilan bergantung pada beberapa karakteristik yang saling berhubungan. Tidak ada satu properti pun yang menentukan apakah sebuah roda cocok atau tidak. Sistem abrasif, struktur roda, kondisi pemrosesan, dan konfigurasi mesin harus bekerja sama.
Faktor utama yang perlu dievaluasi meliputi:
Faktor-faktor ini harus dievaluasi berdasarkan benda kerja aktual, tahap pemrosesan, dan persyaratan produksi, bukan hanya mengandalkan satu spesifikasi saja.
Ketajaman secara langsung mempengaruhi perilaku pemotongan roda gerinda. Bahan abrasif berlian dengan karakteristik pemotongan yang sesuai dapat menghilangkan kaca secara efisien sekaligus membatasi gaya penggilingan yang diperlukan untuk menghilangkan material.
Untuk aplikasi kaca layar, ketajaman memiliki arti penting selain kecepatan pemrosesan. Roda yang mempertahankan aksi pemotongan yang efektif dapat mendukung pemrosesan tepi yang lebih halus dan membantu mencegah gaya berlebihan yang dapat menyebabkan kerusakan tepi. Ketajaman yang stabil sangat penting saat memproses kaca tipis atau melakukan penggilingan sudut yang presisi.
Pada saat yang sama, penekanan berlebihan pada ketajaman awal dapat menyesatkan. Jika struktur abrasif kehilangan kemampuan memotongnya dengan cepat, roda dapat meningkatkan ketahanan penggilingan seiring dengan berlanjutnya produksi. Oleh karena itu, kinerja roda yang berguna harus dinilai selama periode servisnya, bukan hanya pada saat pengoperasian awal.
Chipping yang rendah merupakan persyaratan utama roda gerinda untuk kaca pajangan. Kerusakan tepi dapat mempengaruhi penampilan dan integritas mekanis komponen yang diproses.
Hubungan antara roda dan kondisi proses penting di sini. Karakteristik abrasif, struktur alur, kedalaman penggilingan, laju pengumpanan, dan pendinginan semuanya mempengaruhi interaksi antara roda dan kaca. Struktur roda yang stabil dapat membantu mempertahankan aksi penggilingan yang konsisten daripada menghasilkan kondisi kontak yang tidak teratur.
Oleh karena itu, bagi produsen yang berurusan dengan aplikasi tampilan yang menuntut, evaluasi harus mencakup kualitas tepi sebenarnya setelah pemrosesan daripada hanya berfokus pada kecepatan penggilingan.
Akumulasi panas dapat menjadi perhatian selama penggilingan berkecepatan tinggi secara terus menerus. Kaca memiliki toleransi terbatas terhadap tekanan termal lokal, sementara serpihan gerinda dapat mengganggu kontak antara permukaan abrasif dan benda kerja.
Penghapusan chip yang efektif membantu menjaga zona penggilingan tetap bersih. Struktur gigi yang padat dan seragam dapat menyediakan jalur untuk menggiling serpihan dan mendinginkan selama proses tepi, sehingga mengurangi kemungkinan akumulasi serpihan yang memengaruhi permukaan pemrosesan.
Faktor ini menjadi semakin penting ketika lini produksi beroperasi pada kecepatan spindel tinggi atau memproses banyak komponen secara terus menerus. Pembuangan panas dan pelepasan chip harus dipertimbangkan secara bersamaan karena keduanya mempengaruhi stabilitas zona penggilingan.
Roda gerinda secara bertahap berubah seiring dengan konsumsi bahan abrasif. Keausan yang berlebihan atau tidak merata dapat mengubah profil roda dan akibatnya mempengaruhi dimensi tepian.
Untuk aplikasi kaca tampilan presisi, ketahanan aus harus dipertimbangkan dalam kaitannya dengan stabilitas dimensi. Roda dengan perilaku keausan yang dapat diprediksi lebih mudah dikelola dalam proses produksi yang telah ditetapkan karena perubahan geometri tepian lebih dapat dikontrol.
Tujuannya bukan untuk memaksimalkan umur roda teoritis dengan mengorbankan kinerja pemotongan. Pendekatan yang lebih baik adalah mencapai keseimbangan praktis antara efisiensi pemotongan, kualitas tepi, konsistensi dimensi, dan frekuensi penggantian.
| Faktor Roda Gerinda | Pentingnya dalam Pengolahan Kaca Display |
|---|---|
| Ketajaman | Mendukung penghilangan material yang efisien dan kekuatan penggilingan yang terkontrol |
| Kontrol chipping | Membantu menjaga integritas tepi dan mengurangi cacat pemrosesan |
| Pembuangan panas | Membatasi akumulasi panas selama penggilingan terus menerus |
| Penghapusan chip | Menjaga zona penggilingan tetap bersih dan mendukung pemrosesan yang stabil |
| Ketahanan aus | Membantu menjaga kinerja roda selama siklus produksi yang lebih lama |
| Stabilitas dimensi | Mendukung dimensi dan profil tepi yang konsisten |
Tahapan pemrosesan tepi kaca tampilan yang berbeda memberikan tuntutan yang berbeda pada roda gerinda. Roda yang digunakan untuk menghilangkan material secara agresif tidak harus menghadapi persyaratan yang sama dengan roda yang digunakan untuk penyelesaian presisi.
Penggilingan sudut biasanya diperlukan ketika kaca pajangan memiliki geometri sudut atau tepi yang berbentuk. Roda harus mengikuti profil yang diperlukan dengan tetap menjaga kestabilan pelepasan material.
Dalam operasi ini, ketajaman dan stabilitas profil berkaitan erat. Kemampuan pemotongan yang tidak memadai dapat meningkatkan ketahanan gerinda, sedangkan geometri roda yang tidak stabil dapat menyebabkan penyimpangan pada sudut akhir. Kontrol chipping juga penting karena area sudut dapat memusatkan tekanan mekanis selama pemrosesan.
Untuk kaca penutup tampilan kendaraan dan komponen serupa, roda gerinda harus memberikan kontak yang konsisten dengan kaca di seluruh geometri sudut daripada bekerja secara memadai hanya pada tepi lurus.
Penggilingan tepi terminal memerlukan kontrol ketat terhadap dimensi tepi dan kualitas permukaan. Variasi dimensi yang kecil dapat menjadi signifikan ketika komponen kaca harus dipasang secara tepat ke dalam rakitan lain.
Roda harus mempertahankan tindakan abrasif yang konsisten dan geometri yang stabil sepanjang siklus pemrosesan. Laju pemakanan dan kedalaman penggilingan juga perlu dikontrol agar penghilangan material tetap dapat diprediksi.
Oleh karena itu, roda gerinda kaca tampilan berkualitas tinggi harus mendukung presisi tepi dan produksi yang stabil, bukan hanya mengoptimalkan laju penghilangan maksimum.
Penggilingan kasar dan penggilingan akhir mempunyai tujuan yang berbeda. Penggilingan kasar lebih berfokus pada penghilangan material secara efisien, sedangkan penggilingan akhir lebih menekankan pada kualitas tepi, keakuratan dimensi, dan kondisi permukaan.
Solusi penyelesaian kasar dan penyelesaian yang terintegrasi dapat menyederhanakan pemrosesan ketika aplikasi memerlukan pelepasan yang efisien dan penyelesaian akhir yang terkontrol. Namun kondisi penggilingan sebenarnya tetap harus disesuaikan dengan struktur roda, ketebalan kaca, peralatan, dan kecepatan produksi.
| Tahap Pengolahan | Persyaratan Penggilingan Utama |
|---|---|
| Penggilingan sudut | Akurasi profil, ketajaman, penghilangan material yang stabil |
| Penggilingan tepi terminal | Chipping rendah, konsistensi dimensi, kualitas tepi terkontrol |
| Penggilingan kasar | Penghapusan material yang efisien, pelepasan chip, ketahanan aus |
| Selesaikan penggilingan | Kualitas permukaan, presisi tepi, stabilitas dimensi |
Pemilihan roda gerinda tidak boleh lepas dari konfigurasi mesin. Roda dapat memiliki karakteristik abrasif yang sesuai namun tetap memberikan hasil yang tidak memuaskan jika dimensi, konfigurasi pemasangan, atau jangkauan pengoperasiannya tidak sesuai dengan peralatan.
Untuk tepi kaca tampilan otomatis, produsen harus mengevaluasi hubungan antara roda dan poros mesin, sistem pemasangan, kecepatan putaran, dan metode pemrosesan. Geometri alur juga dapat mempengaruhi kondisi kontak antara roda dan kaca.
Peralatan berkecepatan tinggi memberikan tuntutan tambahan pada stabilitas roda. Saat kecepatan spindel meningkat, roda harus mempertahankan pengoperasian yang andal tanpa getaran berlebihan atau kontak yang tidak stabil. Keseimbangan dinamis yang tepat, akurasi pemasangan, dan kompatibilitas peralatan menjadi elemen penting dari keseluruhan proses penggilingan.
Mesin tepi ganda merupakan pertimbangan penting lainnya. Jika jenis roda yang sama digunakan pada peralatan dari pabrikan berbeda, kompatibilitas dimensi dan pemasangan harus diverifikasi, bukan diasumsikan.
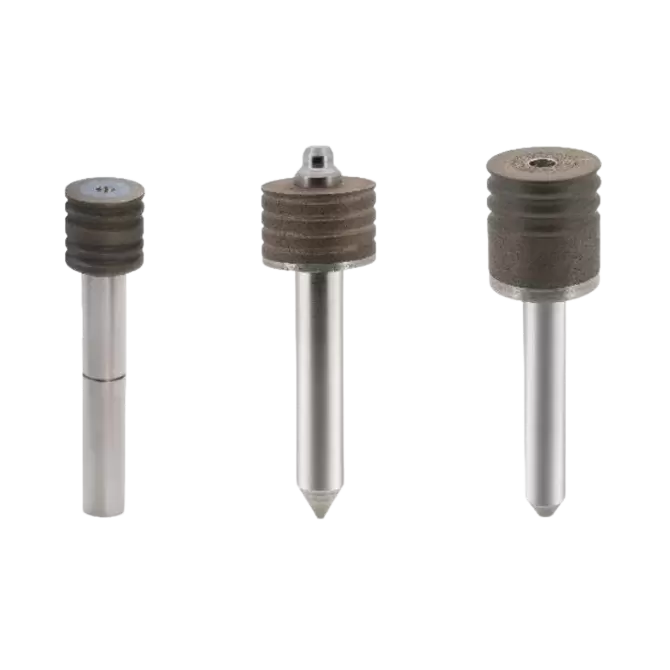
Misalnya, roda gerinda yang dirancang untuk pemrosesan kaca tampilan presisi dapat ditentukan dengan diameter roda kecil dan dimensi shank tertentu agar sesuai dengan peralatan tepi yang kompak. Spesifikasi mekanis ini sama relevannya dengan aplikasi praktis seperti halnya kinerja abrasif.
Oleh karena itu, evaluasi yang paling dapat diandalkan mempertimbangkan tiga elemen secara bersamaan:
karakteristik benda kerja + roda gerinda + peralatan pemrosesan
Mengabaikan salah satu elemen ini dapat menyebabkan hasil yang tidak konsisten.
Parameter pemrosesan menentukan bagaimana roda gerinda berinteraksi dengan kaca. Bahkan roda yang dirancang dengan baik pun dapat memberikan hasil yang tidak konsisten ketika kecepatan spindel, laju pengumpanan, kedalaman penggilingan, atau kondisi pendinginan tidak sesuai dengan aplikasinya.
Kecepatan spindel mempengaruhi perilaku pemotongan abrasif, gaya penggilingan, pembangkitan panas, dan efisiensi produksi. Tepian berkecepatan tinggi dapat meningkatkan hasil, namun juga meningkatkan pentingnya stabilitas roda dan manajemen panas.
A representative precision display glass grinding application may operate within a spindle speed range of 18,000–32,000 r/min. The appropriate operating point depends on the equipment, wheel design, glass characteristics, and processing objective.
The maximum available machine speed should not automatically be treated as the optimum production setting. Process stability and finished edge quality remain essential evaluation criteria.
Feed rate determines how quickly the workpiece moves through the grinding zone. A higher feed rate can increase throughput, but it may also increase grinding load if the wheel and other parameters are not properly matched.
For the referenced display glass grinding application, a feed rate range of 300–1200 mm/min is available. The actual setting should be determined through process testing and adjusted according to glass thickness, grinding depth, wheel condition, and desired edge quality.
Grinding depth determines the amount of material removed during each grinding pass. Excessive depth can increase grinding force and thermal load, while insufficient depth may reduce production efficiency.
A representative range for precision display glass processing is 0.1–0.5 mm, with conditions divided between rough and finish grinding. This distinction is useful because roughing and finishing have different performance priorities.
When evaluating process parameters, manufacturers should consider:
The goal is to establish a stable processing window rather than maximize one parameter independently.
Selecting a grinding wheel for display glass requires more than comparing abrasive type or grit size. Engineering teams and procurement departments should evaluate the complete application.
The first consideration is the workpiece. Glass thickness, edge geometry, component design, and application requirements determine the degree of precision and damage control required. Vehicle display cover glass, OGS touch panels, and industrial control display glass may have different processing requirements even though all fall within the broader display glass category.
The second consideration is the processing stage. Corner grinding, terminal edge grinding, rough grinding, and finish grinding place different demands on wheel sharpness, profile retention, material removal efficiency, and surface quality.
The third consideration is the equipment. Spindle speed, machine type, wheel mounting dimensions, groove structure, feed rate, and cooling conditions should all be checked before selecting a wheel. Compatibility with automated double edging equipment is particularly important for manufacturers operating continuous production lines.
Pertimbangan keempat adalah konsistensi produksi. Roda yang memberikan hasil luar biasa pada beberapa benda kerja pertama namun berubah dengan cepat selama penggunaan dapat menimbulkan lebih banyak masalah manajemen proses dibandingkan roda dengan kinerja yang stabil dan dapat diprediksi.
| Persyaratan | Apa yang Harus Dievaluasi |
|---|---|
| Pemrosesan berkecepatan tinggi | Stabilitas roda, pembuangan panas, dan pelepasan chip |
| Tepi presisi | Ketajaman, retensi profil, dan stabilitas dimensi |
| Pengolahan kaca tipis | Kontrol chipping dan kekuatan penggilingan |
| Produksi berkelanjutan | Perilaku keausan, konsistensi, dan kinerja layanan |
Oleh karena itu, proses seleksi praktis harus membandingkan sampel aktual yang diproses, kualitas tepi, hasil dimensi, kecepatan produksi, dan konsumsi roda. Hal ini memberikan informasi yang lebih berguna daripada mengevaluasi spesifikasi secara terpisah.
Untuk aplikasi kaca tampilan yang presisi, roda gerinda perlu menyeimbangkan efisiensi pemotongan dengan pembuangan material yang terkontrol dan pengoperasian yang stabil. Bahan abrasif berlian yang tajam dapat mendukung tepian yang efisien, sementara desain struktural yang sesuai membantu mengelola panas dan serpihan penggilingan selama pemrosesan berkelanjutan.
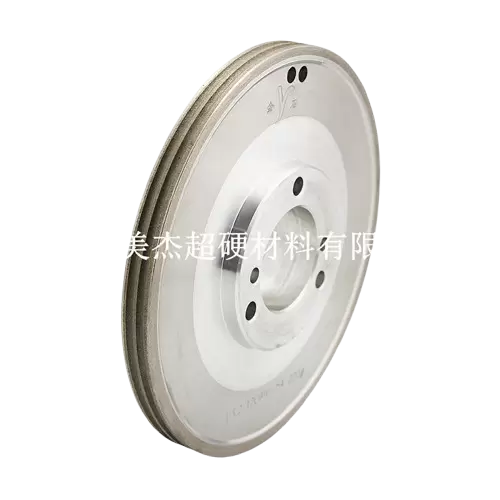
Roda gerinda Meijie untuk kaca tampilan dirancang untuk pemrosesan kaca presisi di industri tampilan kendaraan, termasuk kaca penutup tampilan kendaraan, panel sentuh OGS, kluster instrumen LCD, dan layar tampilan kontrol industri. Aplikasi ini mencakup penggilingan sudut dan penggilingan presisi tepi terminal, dengan dukungan untuk solusi penggilingan kasar dan akhir yang terintegrasi.
Roda dirancang berdasarkan beberapa persyaratan yang dibahas di seluruh artikel ini. Formulasi abrasif berliannya memberikan ketajaman pemotongan yang tinggi, mendukung tepian yang efisien dan halus. Struktur gigi yang padat dan seragam mendorong pembuangan panas dan pembuangan serpihan, membantu menjaga zona penggilingan lebih stabil selama pemrosesan. Kompatibilitas peralatan juga dipertimbangkan, dengan roda yang dirancang untuk mesin bermata ganda dari pabrikan berbeda.
Spesifikasi yang tersedia meliputi diameter roda 10–15 mm, diameter shank 6 mm dan 10 mm, serta konfigurasi alur trapesium, berbentuk U, atau tanpa alur. Kisaran gritnya adalah 400#–1200#, sedangkan aplikasi yang direferensikan mencakup ketebalan kaca termasuk 0,5T, 0,7T, dan 1,1T.
Untuk kondisi pemrosesan, parameter produk menunjukkan kecepatan putaran peralatan 18.000–32.000 putaran/menit, kecepatan pengumpanan 300–1200 mm/menit, dan kedalaman penggilingan 0,1–0,5 mm, dibagi antara penggilingan kasar dan penggilingan akhir. Spesifikasi ini memberikan referensi untuk aplikasi yang memerlukan pemrosesan tepi terkontrol pada kaca layar tipis.
Namun, roda yang sesuai harus selalu dipilih berdasarkan bahan kaca sebenarnya, geometri tepi, konfigurasi peralatan, dan hasil pemrosesan yang diperlukan. Spesifikasi produk memberikan titik awal; validasi proses menentukan kondisi operasi akhir.
Pemrosesan tepi kaca tampilan memerlukan tingkat kontrol yang lebih tinggi daripada penghilangan material kaca dasar. Ketajaman, kontrol chipping, pembuangan panas, pelepasan chip, ketahanan aus, stabilitas dimensi, dan kompatibilitas mesin semuanya berkontribusi pada kualitas dan konsistensi tepian akhir.
Persyaratannya juga bervariasi sesuai dengan tahap pemrosesan. Penggerindaan sudut memerlukan kontrol profil yang stabil, penggilingan tepi terminal memerlukan konsistensi dimensi dan kerusakan tepi yang rendah, sedangkan penggilingan kasar dan akhir memberikan prioritas yang berbeda pada penghilangan material dan kualitas permukaan.
Parameter pemrosesan harus dipertimbangkan bersama dengan karakteristik roda. Kecepatan spindel, laju pengumpanan, kedalaman penggilingan, pendinginan, dan konfigurasi peralatan dapat mengubah interaksi antara roda dan kaca. Oleh karena itu, roda gerinda kaca tampilan yang sesuai secara teknis adalah roda yang cocok dengan sistem pemrosesan yang lengkap, bukan roda gerinda yang dipilih dari spesifikasi tunggal.
Bagi produsen tampilan kendaraan, panel sentuh OGS, komponen LCD, dan tampilan kontrol industri, mengevaluasi roda sesuai dengan kebutuhan benda kerja aktual dan kondisi produksi memberikan dasar yang lebih andal untuk mencapai kualitas tepi yang stabil, pemrosesan yang efisien, dan hasil dimensi yang konsisten.