Sep 18,2026
Bagaimana Alat Penggiling Berlian Digunakan untuk Komponen Keramik Semikonduktor
Pemrosesan tepi kaca CNC menuntut alat abrasif yang lebih tinggi dibandingkan operasi penggilingan kaca konvensional. Pusat permesinan dapat memberikan pergerakan yang presisi, pemosisian yang dapat diulang, dan jalur pemrosesan yang terkontrol, namun keunggulan ini hanya dapat diubah menjadi tepian akhir yang konsisten jika roda gerinda bekerja dengan andal sepanjang pengoperasian. Ketajaman roda, ketahanan aus, stabilitas dimensi, kontrol chipping, dan kompatibilitas dengan mesin semuanya memengaruhi hasil akhir.
Bagi produsen yang memproses kaca display, kaca arsitektur, kaca industri, atau komponen kaca presisi lainnya, oleh karena itu pemilihan roda gerinda perlu dipertimbangkan sebagai bagian dari sistem pemesinan yang lengkap. Roda yang berkinerja baik pada satu mesin atau spesifikasi kaca mungkin tidak memberikan hasil yang sama pada konfigurasi spindel, laju pengumpanan, ketebalan kaca, atau profil tepi yang berbeda.
Artikel ini membahas persyaratan utama roda gerinda untuk pemrosesan tepi kaca CNC , termasuk kinerja roda, spesifikasi fisik, kompatibilitas peralatan, kondisi pengoperasian, dan pemilihan khusus aplikasi. Tujuannya adalah untuk memberikan referensi teknis praktis bagi produsen yang mengevaluasi roda gerinda untuk pusat permesinan CNC.
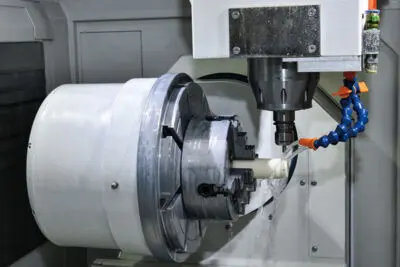
Pemrosesan tepi kaca CNC menggabungkan pergerakan mesin yang terkontrol dengan penghilangan material abrasif. Tidak seperti operasi penggilingan garis lurus dasar, pusat permesinan dapat melakukan beberapa operasi pada benda kerja yang sama, termasuk penggilingan tepi, pembuatan profil, chamfering, pemrosesan kontur, dan operasi presisi lainnya. Oleh karena itu, roda gerinda harus mempertahankan perilaku pemotongan yang dapat diprediksi sambil mengikuti jalur yang diprogram.
Keakuratan dimensi adalah salah satu persyaratan utama. Tepi akhir mungkin perlu menyesuaikan dengan profil, lebar, radius, atau toleransi geometrik yang ditentukan. Perubahan apa pun pada diameter roda, profil, atau perilaku pemotongan selama produksi dapat memengaruhi kedalaman pelepasan sebenarnya. Untuk produksi bervolume tinggi, bahkan variasi kecil yang diulangi pada ratusan atau ribuan benda kerja dapat mengakibatkan perbedaan dimensi yang tidak dapat diterima.
Integritas tepi juga sama pentingnya. Kaca sangat sensitif terhadap gaya gerinda lokal, benturan, getaran, dan panas berlebihan. Alat abrasif yang tidak cocok dapat menyebabkan tepi kaca terkelupas secara berlebihan, cacat mikro, atau bahkan kerusakan total. Cacat ini mungkin menjadi sangat signifikan ketika kaca yang diproses digunakan untuk aplikasi yang mengutamakan penampilan, akurasi perakitan, atau proses pelapisan dan pengikatan selanjutnya.
Kecepatan pemrosesan juga harus diperhatikan. Pusat permesinan CNC sering dipilih karena kemampuannya mempertahankan siklus produksi yang efisien dan berulang. Roda gerinda dengan ketajaman yang tidak mencukupi mungkin memerlukan laju pengumpanan yang lebih rendah atau beberapa lintasan untuk mencapai kondisi tepi yang diperlukan. Sebaliknya, alat abrasif yang menghilangkan material secara agresif namun kurang stabil dapat meningkatkan chipping dan variasi dimensi.
Oleh karena itu, roda gerinda yang sesuai perlu menyeimbangkan beberapa persyaratan kinerja daripada memaksimalkan satu karakteristik saja. Ketajaman, ketahanan aus, chipping rendah, stabilitas dimensi, dan pengoperasian stabil pada kecepatan spindel yang diperlukan harus dievaluasi bersama.
Kinerja roda gerinda secara langsung mempengaruhi interaksi antara alat abrasif dan permukaan kaca. Untuk aplikasi CNC, karakteristik terpenting berkaitan erat dengan efisiensi pemotongan, kualitas tepi, dan konsistensi proses.
| Persyaratan Roda Gerinda | Pentingnya dalam Pengolahan Kaca CNC |
|---|---|
| Ketajaman | Mendukung penghilangan material secara efisien dan membantu mempertahankan gaya pemotongan yang stabil |
| Ketahanan aus | Mempertahankan kinerja roda selama siklus produksi yang diperpanjang |
| chipping rendah | Membantu menjaga integritas tepi dan mengurangi pecahnya kaca |
| Stabilitas dimensi | Mendukung dimensi dan profil tepi yang konsisten |
| Pembuangan panas | Membatasi akumulasi panas selama penggilingan terus menerus |
| Penghapusan chip | Menjaga zona penggilingan tetap bersih dan mendukung pemotongan yang stabil |
| Keseimbangan dinamis | Mengurangi getaran selama pengoperasian kecepatan tinggi |
Ketajaman roda gerinda menentukan seberapa efektif butiran abrasif menempel pada permukaan kaca. Roda yang tajam dapat menghilangkan material dengan aksi pemotongan yang terkontrol dibandingkan mengandalkan tekanan penggilingan yang berlebihan. Hal ini penting untuk pemrosesan CNC karena penghilangan material yang stabil memungkinkan jalur pemesinan terprogram menghasilkan hasil yang lebih dapat diprediksi.
Berlian banyak digunakan untuk penggilingan kaca karena kekerasan dan kemampuan pemotongannya yang tinggi. Konsentrasi abrasif, karakteristik butiran, dan sistem ikatan juga mempengaruhi perilaku permukaan pemotongan saat roda digunakan. Roda yang dirancang dengan baik harus mempertahankan kemampuan pemotongan yang cukup sepanjang siklus servisnya dan bukannya menjadi semakin tidak efektif setelah periode pengoperasian yang singkat.
Mesin CNC dapat mengulangi program pemesinan yang sama dengan akurasi posisi yang tinggi, namun roda gerinda itu sendiri merupakan komponen yang dapat dikonsumsi. Seiring dengan keausan roda, diameter efektif dan profil kerjanya dapat berubah. Jika perubahan ini signifikan, kedalaman penggilingan aktual dan geometri tepi dapat secara bertahap menyimpang dari spesifikasi yang diinginkan.
Oleh karena itu, ketahanan aus berkaitan erat dengan konsistensi dimensi. Roda dengan perilaku keausan yang stabil dapat mempertahankan karakteristik kerjanya selama periode produksi yang lebih lama, sehingga mengurangi frekuensi penggantian atau koreksi perkakas.
Masa pakai yang lama juga berdampak langsung pada biaya pengoperasian. Penggantian roda yang sering meningkatkan penggunaan bahan habis pakai dan menyebabkan waktu henti alat berat tambahan. Untuk pemrosesan kaca secara kontinyu, nilai roda gerinda harus dievaluasi berdasarkan harga awal dan kinerjanya selama seluruh siklus produksi.
Roda gerinda harus menghilangkan kaca secara efisien tanpa menimbulkan tekanan mekanis yang berlebihan pada bagian tepinya. Chipping yang rendah sangat penting terutama jika komponen akhir memiliki persyaratan penampilan atau dimensi yang ketat.
Kinerja chipping bergantung pada beberapa faktor, termasuk karakteristik abrasif, kondisi roda, kedalaman penggilingan, laju pengumpanan, pendinginan, dan stabilitas mesin. Pemilihan roda saja tidak dapat menghilangkan setiap sumber cacat tepi, namun alat abrasif yang dirancang dengan tepat dapat memberikan antarmuka penggilingan yang lebih terkontrol.
Geometri roda yang stabil juga penting. Jika profil kerja berubah dengan cepat karena keausan, kondisi kontak antara roda dan kaca dapat berubah selama produksi, sehingga berpotensi mempengaruhi geometri tepi dan kualitas permukaan.
Penggilingan terus menerus menghasilkan panas pada zona kontak. Jika panas tidak dapat dikontrol secara efektif, antarmuka kaca dan abrasif mungkin mengalami kondisi tidak stabil. Pendinginan yang memadai dan pelepasan serpihan tanpa halangan membantu menjaga area penggilingan lebih bersih dan mengurangi akumulasi panas dan serpihan abrasif.
Struktur roda juga berkontribusi terhadap evakuasi chip. Gigi yang sesuai atau struktur abrasif dapat memberikan ruang yang cukup untuk menggerinda serpihan meninggalkan area kontak. Hal ini sangat relevan dalam pemrosesan kaca CNC berkecepatan tinggi atau berkelanjutan, di mana zona penggilingan terkena pelepasan material berulang kali.
Karakteristik performa hanyalah bagian dari pemilihan roda. Dimensi fisik dan konfigurasi roda gerinda harus sesuai dengan mesin CNC, dudukan perkakas, benda kerja, dan operasi pemrosesan yang dimaksudkan.
| Spesifikasi Roda | Pertimbangan Seleksi Utama |
|---|---|
| Diameter luar | Harus sesuai dengan jarak bebas mesin dan kondisi pengoperasian yang disyaratkan |
| Diameter dalam atau betis | Harus sesuai dengan konfigurasi spindel atau dudukan alat |
| Ukuran pasir | Dipilih berdasarkan penghilangan material dan kualitas tepi yang dibutuhkan |
| Profil roda | Harus sesuai dengan geometri tepi yang diperlukan |
| Tipe abrasif | Mempengaruhi perilaku pemotongan dan karakteristik keausan |
| Sistem ikatan | Mempengaruhi retensi abrasif, ketajaman, dan kinerja servis |
| Kecepatan operasi | Harus tetap sesuai dengan konstruksi roda dan kemampuan mesin |
Diameter roda gerinda CNC mempengaruhi permukaan gerinda yang tersedia dan karakteristik pengoperasian alat. Diameter luar yang dipilih harus sesuai dengan konfigurasi mesin sekaligus menyediakan permukaan kerja yang cukup untuk aplikasi yang diinginkan.
Antarmuka pemasangan juga sama pentingnya. Diameter shank, diameter dalam, atau konfigurasi pemasangan yang salah dapat menghalangi pemasangan yang benar atau menyebabkan ketidakstabilan selama pengoperasian. Sebelum membeli roda, produsen harus memastikan spesifikasi spindel mesin, dimensi dudukan perkakas, dan ruang pemasangan yang tersedia.
Misalnya, roda berlian CNC yang dirancang untuk konfigurasi peralatan berbeda mungkin tersedia dengan kisaran diameter luar 80–200 mm dan diameter dalam 12 mm atau 22 mm. Spesifikasi ini memungkinkan roda untuk mencakup konfigurasi alat berat yang berbeda sekaligus memberikan opsi dimensi yang ditentukan pengguna untuk pemasangan.
Ukuran butiran berlian mempengaruhi keseimbangan antara penghilangan material dan kondisi tepi yang dihasilkan. Nilai abrasif yang lebih kasar umumnya dikaitkan dengan penghilangan material yang lebih agresif, sedangkan nilai yang lebih halus dapat dipertimbangkan ketika perhatian lebih besar diberikan pada penyelesaian tepi dan presisi.
Namun, ukuran grit sebaiknya tidak dipilih secara independen. Ketebalan kaca, tahap pemrosesan, jumlah penghilangan yang diperlukan, desain roda, kecepatan spindel, dan laju pengumpanan semuanya mempengaruhi spesifikasi abrasif yang sesuai.
Untuk pemrosesan tepi kaca CNC, tujuannya bukan sekadar memilih bahan abrasif terbaik atau paling kasar yang tersedia. Kelas yang dipilih harus sesuai dengan persyaratan produksi aktual dan tetap kompatibel dengan proses pemesinan yang lengkap.
Pusat permesinan CNC dapat memproses geometri tepi yang berbeda, menjadikan profil roda sebagai faktor pemilihan yang penting. Permukaan gerinda harus sesuai dengan bentuk tepi yang diinginkan sehingga jalur pahat yang diprogram menghasilkan profil yang diperlukan tanpa operasi sekunder yang tidak perlu.
Konfigurasi alur juga dapat mempengaruhi kondisi kontak dan perilaku abrasif. Tergantung pada aplikasinya, struktur yang berbeda mungkin diperlukan untuk penggilingan yang efisien, evakuasi chip, atau geometri tepi tertentu.
Hal ini menjadi sangat penting ketika membandingkan penggilingan kaca CNC umum dengan pemrosesan empat sisi khusus. Roda harus dipilih berdasarkan struktur mesin dan metode pemrosesan tepi sebenarnya, bukan hanya berdasarkan diameter nominal atau gritnya.
Roda gerinda dan pusat permesinan CNC harus diperlakukan sebagai sistem pemrosesan yang terintegrasi. Bahkan roda berperforma tinggi pun dapat memberikan hasil yang tidak stabil bila dimensi, kecepatan pengoperasian, atau antarmuka pemasangannya tidak sesuai dengan peralatan.
Pertimbangan pertama adalah kompatibilitas pusat permesinan CNC. Pabrikan harus memastikan konfigurasi spindel, dimensi pemasangan, kecepatan pengoperasian maksimum, persyaratan pemegang alat, dan ukuran roda yang tersedia sebelum memilih roda. Peralatan dari produsen yang berbeda mungkin menggunakan standar pemasangan yang berbeda, sehingga verifikasi dimensi diperlukan sebelum produksi.
Kecepatan pengoperasian adalah faktor penting lainnya. Pada kecepatan putaran yang tinggi, ketidakseimbangan dapat menghasilkan getaran yang mempengaruhi kualitas tepi dan stabilitas dimensi. Oleh karena itu, keseimbangan dinamis sangat penting untuk aplikasi penggilingan kaca berkecepatan tinggi. Getaran dapat meningkatkan variasi gaya gerinda dan mempersulit mesin untuk mempertahankan kontak yang konsisten dengan kaca.
Hubungan antara ukuran roda dan kecepatan spindel juga harus dievaluasi dengan cermat. Roda harus sesuai dengan kondisi putaran yang diinginkan, sedangkan peralatan CNC harus beroperasi dalam rentang yang sesuai untuk konstruksi roda. Tujuannya adalah penggilingan yang stabil dan terkontrol, bukan sekadar memaksimalkan kecepatan spindel.
Ketebalan benda kerja adalah variabel seleksi lainnya. Kaca yang digunakan dalam aplikasi berbeda mungkin memiliki ketebalan yang sangat berbeda, dan roda harus mengakomodasi kecepatan pelepasan dan kondisi kontak yang diperlukan. Roda yang dirancang untuk kaca yang lebih tebal tidak secara otomatis dianggap cocok untuk kaca presisi yang tipis.
Bagi produsen yang membandingkan roda gerinda untuk pusat permesinan, antarmuka peralatan harus dipertimbangkan bersamaan dengan kinerja abrasif. Diameter roda, dimensi pemasangan, profil, kecepatan pengoperasian, dan persyaratan benda kerja perlu membentuk kombinasi yang kompatibel.
Pemilihan roda memberikan landasan untuk penggilingan yang stabil, namun kinerja pemrosesan sebenarnya juga bergantung pada cara roda dioperasikan. Parameter utama CNC meliputi kecepatan spindel, laju pengumpanan, kedalaman penggilingan, dan kondisi pendinginan.
Parameter ini harus dievaluasi sebagai sistem gabungan. Meningkatkan kecepatan spindel saja tidak menjamin produktivitas yang lebih tinggi. Jika roda, laju pengumpanan, sistem pendingin, dan konfigurasi mesin tidak disesuaikan dengan benar, kecepatan pengoperasian yang lebih tinggi dapat meningkatkan getaran, akumulasi panas, atau cacat tepi.
Kedalaman penggilingan juga perlu diperhatikan saat memproses kaca presisi. Kedalaman pelepasan yang lebih besar dapat meningkatkan produktivitas selama pemrosesan kasar, namun kedalaman yang berlebihan dapat meningkatkan kekuatan penggilingan dan chipping. Memisahkan operasi kasar dan penyelesaian dapat memberikan kontrol yang lebih baik ketika penghilangan material dan kualitas tepian merupakan hal yang penting.
Untuk produksi CNC, stabilitas parameter umumnya lebih berharga daripada kinerja puncak sesekali. Kondisi penggilingan yang dapat diulang secara konsisten di seluruh batch produksi lebih mudah dikendalikan, dipantau, dan dioptimalkan.
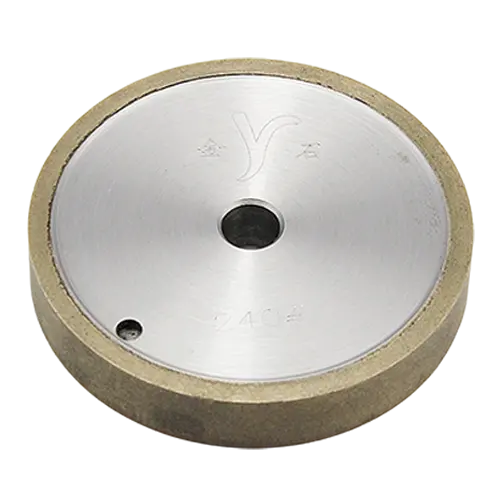
Roda berlian CNC yang sesuai harus menggabungkan kinerja abrasif dengan kompatibilitas dimensi dan peralatan. Roda Berlian CNC Meijie dikembangkan untuk pusat permesinan CNC dan peralatan tepi kaca dari berbagai merek, menggunakan berlian dengan kemurnian tinggi sebagai inti abrasif dan sistem pengikatan termasuk paduan perunggu.
Produk ini dirancang untuk menyeimbangkan ketajaman dan ketahanan aus, mendukung penghilangan material secara efisien sekaligus mempertahankan bentuk kerja roda. Masa pakainya melebihi 20.000 meter, dan penggunaan berulang dapat mengurangi frekuensi penggantian roda dan biaya konsumsi terkait.
Roda tersedia dengan diameter luar dari 80–200 mm, diameter dalam 12 mm atau 22 mm, dan ukuran grit dari 80#–400#. Ini dirancang untuk kaca dengan ketebalan berkisar antara 2–18 mm, memberikan jangkauan pengoperasian yang luas untuk berbagai kebutuhan pemrosesan kaca CNC.
Untuk detail spesifik peralatan dan konfigurasi yang tersedia, lihat halaman produk roda berlian CNC .
Pemrosesan empat sisi berkecepatan tinggi memperkenalkan persyaratan tambahan terkait keseimbangan roda, stabilitas penggilingan, dan kompatibilitas alat berat. Untuk aplikasi ini, roda gerinda empat sisi berkecepatan tinggi dapat dipertimbangkan ketika sistem produksi menggunakan peralatan gerinda empat sisi khusus.
Roda jenis ini menggunakan bahan abrasif intan yang dikombinasikan dengan sistem pengikatan yang dioptimalkan dan menjalani perawatan keseimbangan dinamis untuk pengoperasian kecepatan tinggi. Desainnya berfokus pada kekuatan penggilingan yang stabil, ketahanan aus, dan pengurangan pecahan kaca. Spesifikasi yang tersedia mencakup diameter luar 160 mm, diameter dalam opsional 12 mm, 22 mm, dan 50 mm, dan tingkat grit dari 180#–320#. Mendukung berbagai spesifikasi ketebalan kaca, termasuk P10, P12, P20, P25, dan P30.
Perbedaan antara jenis roda ini penting selama pemilihan produk. Roda berlian CNC umum ditujukan untuk pusat permesinan CNC dan peralatan tepi kaca, sedangkan roda gerinda empat sisi berkecepatan tinggi lebih khusus dikaitkan dengan aplikasi penggilingan empat sisi. Pemilihan di antara keduanya harus didasarkan pada konfigurasi mesin sebenarnya dan metode pemrosesan.
Pemrosesan tepi kaca CNC memerlukan roda gerinda yang dapat mempertahankan kinerja pemotongan terkontrol sepanjang siklus produksi. Ketajaman, ketahanan aus, chipping rendah, stabilitas dimensi, kontrol panas, dan pengoperasian kecepatan tinggi yang stabil semuanya berkontribusi pada hasil pemrosesan akhir.
Pemilihan roda juga harus melampaui karakteristik abrasif. Diameter luar, dimensi pemasangan, ukuran grit, profil roda, kecepatan pengoperasian, ketebalan kaca, dan kompatibilitas alat berat perlu dievaluasi bersama. Roda yang memenuhi persyaratan dimensi tetapi tidak sesuai dengan kecepatan spindel atau profil tepinya mungkin masih memberikan hasil yang tidak konsisten.
Untuk pabrikan yang menggunakan pusat permesinan CNC, proses pemilihan yang paling andal dimulai dengan kondisi produksi aktual: konfigurasi mesin, spesifikasi kaca, geometri tepi, persyaratan pelepasan material, kualitas tepi target, dan volume produksi yang diharapkan. Menyesuaikan kondisi ini dengan roda gerinda yang dirancang dengan tepat akan memberikan dasar yang lebih kuat untuk pemrosesan yang stabil, masa pakai roda yang lebih lama, dan kinerja produksi yang dapat diprediksi.