Aug 13,2026
Mengapa Kaca Terkelupas Saat Penggilingan? Penyebab dan Solusi
Akurasi dimensi merupakan persyaratan penting dalam penggilingan optik presisi, terutama ketika komponen harus memenuhi toleransi ketat atau mempertahankan kontur kompleks. Sekalipun permukaan tanah tampak halus, bagian akhir mungkin masih berada di luar dimensi yang ditentukan karena kesalahan penempatan, keausan pahat, pelepasan material yang tidak konsisten, atau perbedaan pengukuran. Masalah ini dapat mempengaruhi kesesuaian komponen, pemrosesan selanjutnya, dan hasil pemeriksaan akhir.
Mencapai akurasi yang konsisten memerlukan lebih dari sekadar memilih alat gerinda yang sesuai. Penempatan benda kerja, kondisi mesin, pemasangan pahat, parameter penggilingan, dan pemeriksaan dimensi harus bekerja sama sebagai proses yang terkendali. Ketika terjadi penyimpangan dimensi, mengidentifikasi sumbernya lebih efektif daripada mengubah beberapa kondisi pemesinan sekaligus. Pendekatan sistematis membantu produsen menentukan apakah masalahnya berasal dari pengaturan, operasi penggilingan, atau prosedur pengukuran.
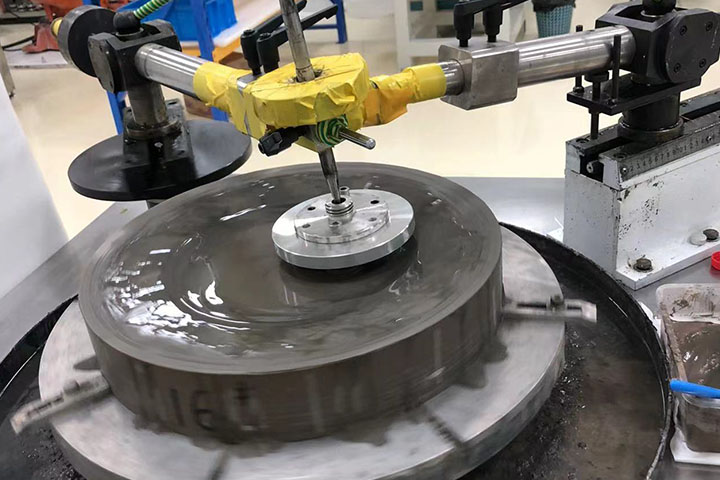
Keakuratan dimensi dalam penggilingan optik presisi menggambarkan seberapa dekat komponen akhir sesuai dengan dimensi yang ditentukan dalam gambar tekniknya. Tergantung pada komponennya, persyaratan ini dapat mencakup diameter, ketebalan, ukuran lubang, geometri tepi, dimensi kontur, atau posisi fitur tertentu. Toleransi yang berlaku menentukan penyimpangan yang diizinkan; Oleh karena itu, keakuratan yang diperlukan harus dinilai berdasarkan gambar, bukan asumsi umum tentang apa yang dimaksud dengan penggilingan presisi.
Keakuratan dimensi juga berbeda dengan penyelesaian permukaan. Kekasaran permukaan menggambarkan variasi skala kecil pada suatu permukaan, sedangkan toleransi dimensi menyangkut perbedaan yang diizinkan antara dimensi yang diukur dan nilai yang ditentukan. Akurasi profil menentukan apakah bentuk akhir mengikuti geometri yang diperlukan. Suatu komponen dapat memiliki permukaan yang relatif halus namun tetap memiliki diameter atau profil yang salah. Sebaliknya, suatu dimensi mungkin berada dalam toleransi sementara permukaan akhir tetap tidak sesuai untuk aplikasi yang dimaksudkan.
Beberapa bagian dari proses pemesinan mempengaruhi hasil akhir. Lokasi benda kerja menentukan bagaimana komponen direferensikan selama penggilingan. Gerak mesin dan kondisi spindel mempengaruhi hubungan antara pahat dan benda kerja. Geometri pahat, pemasangan, dan keausan memengaruhi proses pelepasan material, sedangkan laju pengumpanan, kedalaman penggilingan, dan kelonggaran pemesinan memengaruhi jumlah material yang dihilangkan. Metode pengukuran menentukan apakah dimensi akhir dievaluasi secara konsisten.
Faktor-faktor ini saling berhubungan. Misalnya, penyesuaian laju pengumpanan mungkin tidak memperbaiki kesalahan dimensi yang disebabkan oleh penetapan datum benda kerja yang salah. Demikian pula, mengganti kepala gerinda yang aus tidak akan menyelesaikan masalah yang disebabkan oleh penjepitan yang tidak konsisten. Kontrol proses penggilingan presisi yang efektif dimulai dengan memahami bagaimana keseluruhan pengaturan berkontribusi terhadap hasil yang diukur.
Kesalahan dimensi tidak selalu mempunyai penyebab tunggal. Bagian yang berulang kali diukur terlalu besar mungkin menunjukkan pengaturan offset yang salah, tunjangan pemesinan yang tidak sesuai, atau kesalahan dalam referensi pengukuran. Variasi antara komponen yang secara nominal identik mungkin menunjukkan posisi yang tidak konsisten, perubahan kondisi pahat, atau fluktuasi dalam proses pemesinan. Pola yang diamati memberikan titik awal untuk penyelidikan, namun pengukuran dan pemeriksaan peralatan diperlukan untuk memastikan penyebabnya.
Benda kerja harus ditempatkan secara konsisten relatif terhadap mesin dan kepala gerinda. Jika permukaan referensinya tidak terpasang dengan benar, atau jika pengaturan penjepit memungkinkan pergerakan selama pemesinan, pahat dapat memindahkan material dari posisi yang tidak diinginkan. Hal ini dapat menghasilkan deviasi dimensi meskipun jalur terprogram dan parameter pemesinan nominal tidak berubah.
Kekuatan penjepit juga penting. Pengekangan yang tidak memadai dapat menyebabkan komponen bergeser, sedangkan penjepitan yang tidak tepat dapat merusak benda kerja yang halus. Efeknya bergantung pada material, geometri, ketebalan, susunan penyangga, dan gaya pemesinan. Untuk komponen optik dengan permukaan melengkung atau bagian tipis, perlengkapan harus memberikan dukungan yang stabil tanpa menimbulkan distorsi yang dapat dihindari.
Pergerakan mesin, kondisi spindel, dan pemasangan pahat mempengaruhi hubungan antara kepala gerinda dan benda kerja. Perilaku spindel yang tidak normal, kontaminasi pada antarmuka pemasangan, penempatan yang salah, atau kehabisan alat yang berlebihan dapat mempengaruhi konsistensi pelepasan material. Keausan pada komponen mesin yang relevan juga dapat menyebabkan penyimpangan yang menjadi lebih nyata selama produksi berulang.
Kondisi alat harus dinilai bersamaan dengan kondisi mesin. Kepala gerinda yang keausannya tidak merata atau kinerjanya tidak lagi konsisten dapat memberikan hasil yang berbeda dengan hasil yang diperoleh saat alat pertama kali dipasang. Namun, tidak setiap penyimpangan dimensi merupakan bukti keausan alat. Inspeksi harus menentukan apakah perkakas, pengaturan pemasangan, atau mesin benar-benar berkontribusi terhadap masalah.
Perubahan laju pengumpanan, kedalaman penggilingan, kelonggaran material, atau kondisi pengoperasian lainnya dapat mengubah beban pemesinan dan jumlah material yang dibuang. Jika kondisi ini bervariasi antar bagian, konsistensi dimensi dapat terganggu. Perbedaan dalam cara pengukuran komponen dapat menciptakan sumber variasi lain, terutama ketika operator menggunakan titik referensi yang berbeda atau menerapkan prosedur inspeksi yang berbeda.
Tabel berikut menghubungkan gejala umum dengan pemeriksaan praktis. Ini merupakan titik awal diagnostik dan bukan aturan sebab-akibat yang pasti.
| Masalah yang diamati | Faktor-faktor yang mungkin perlu diperiksa | Pemeriksaan yang disarankan |
|---|---|---|
| Dimensi secara konsisten terlalu besar atau terlalu kecil | Pemilihan data, offset mesin, tunjangan pemesinan, referensi pengukuran | Verifikasi datum gambar, nilai pengaturan, dan pemindahan material sebenarnya |
| Dimensi bervariasi antar benda kerja | Pengulangan penjepitan, kondisi pahat, stabilitas mesin, variasi parameter | Bandingkan kondisi pengaturan, status alat, dan pengukuran yang tercatat |
| Penyimpangan profil terjadi di berbagai wilayah | Penyelarasan benda kerja, geometri pahat, gerak mesin, jalur pemesinan | Periksa kesejajaran dan kondisi pahat, lalu bandingkan profil yang diukur dengan gambar |
Diagnosis yang berguna harus mempertimbangkan geometri komponen, konfigurasi mesin, dan metode pengukuran. Mengubah alat atau menyesuaikan parameter sebelum memeriksa dasar-dasarnya dapat menimbulkan variasi tambahan dan membuat penyebab aslinya lebih sulit diidentifikasi.
Pengaturan pemesinan yang stabil memberikan landasan untuk hasil dimensi yang berulang. Sebelum penggilingan dimulai, data benda kerja, lokasi perlengkapan, dan referensi pemesinan yang dimaksudkan harus diperiksa sesuai dengan gambar dan persyaratan proses. Referensi yang sama harus dipertahankan sepanjang operasi yang relevan. Jika komponen dilepas dan diposisikan ulang di antara langkah-langkah, pengulangan posisi tersebut menjadi penting.
Kesiapan mesin patut mendapat perhatian yang sama. Spindel, sumbu gerak yang relevan, antarmuka pemasangan pahat, dan perlengkapan harus diperiksa sesuai dengan prosedur pabrikan mesin. Kotoran atau kerusakan pada permukaan pemasangan dapat menghalangi alat untuk duduk dengan benar. Setiap dugaan masalah spindel atau gerakan harus dinilai menggunakan metode inspeksi yang sesuai daripada diperbaiki melalui perubahan sewenang-wenang pada program pemesinan.
Kepala gerinda itu sendiri harus sesuai untuk operasi pemesinan. Diameternya, diameter shank, panjang kerja, profil, dan ukuran grit abrasifnya mempengaruhi apakah ia dapat mencapai fitur yang diperlukan dan beroperasi dengan tepat dalam ruang pemesinan yang tersedia. Alat yang tidak sesuai dengan antarmuka peralatan, atau yang geometrinya tidak sesuai dengan fitur target, dapat mempersulit pemindahan material secara konsisten.
Untuk aplikasi yang melibatkan komponen optik presisi, kepala gerinda optik presisi adalah salah satu opsi alat untuk mengevaluasi persyaratan benda kerja dan peralatan. Halaman produk Meijie mencantumkan diameter kepala gerinda dari Ø4 hingga Ø30 mm, diameter shank Ø6 mm dan Ø10 mm, dan ukuran grit dari 100# hingga 3000#. Ini adalah rangkaian produk yang terdaftar, bukan rekomendasi universal untuk setiap operasi penggilingan optik. Konfigurasi yang sesuai bergantung pada komponen, fitur pemesinan, antarmuka mesin, dan penyelesaian akhir yang diperlukan.
Pemasangan dan keausan alat juga harus dipantau selama produksi. Kepala gerinda yang cocok pada awal pengoperasian mungkin tidak dapat mempertahankan kinerja yang sama selamanya. Interval pemeriksaan harus mencerminkan aplikasi, kondisi pengoperasian, dan perilaku alat yang diamati. Jika penyimpangan dimensi berkembang seiring berjalannya waktu, membandingkan pengukuran dengan catatan penggunaan alat dapat membantu menentukan apakah kondisi alat merupakan faktor yang berkontribusi.
Kuncinya adalah menetapkan garis dasar yang dapat diulang. Ketika posisi benda kerja, kondisi mesin, dan pemasangan pahat stabil, perubahan hasil pengukuran menjadi lebih mudah dikaitkan dengan kondisi pemesinan tertentu. Tanpa dasar tersebut, sulit untuk mengetahui apakah penyesuaian parameter benar-benar meningkatkan akurasi.
Parameter penggilingan mempengaruhi laju penghilangan material dan kondisi saat pahat bersentuhan dengan benda kerja. Oleh karena itu, kecepatan spindel, laju pengumpanan, kedalaman penggilingan, dan kelonggaran pemesinan harus dipertimbangkan bersama-sama. Pengaturan yang berfungsi untuk satu material atau geometri komponen mungkin tidak memberikan hasil yang sama pada material lain, meskipun jenis kepala gerinda yang sama digunakan.
Kecepatan spindel mempengaruhi kondisi pengoperasian pada antarmuka penggilingan. Kesesuaiannya tergantung pada spesifikasi pahat, kemampuan mesin, material benda kerja, dan persyaratan proses. Peningkatan kecepatan tidak secara otomatis meningkatkan akurasi dimensi. Hasilnya harus dievaluasi bersamaan dengan kondisi perkakas, perilaku mesin, dan kualitas komponen akhir.
Laju pemakanan mempengaruhi seberapa cepat pahat bergerak relatif terhadap benda kerja. Umpan yang lebih tinggi dapat meningkatkan penghilangan material per satuan waktu, namun juga dapat mengubah beban pemesinan dan kondisi permukaan target yang dihasilkan. Umpan yang lebih rendah juga bukan solusi universal untuk kesalahan dimensi. Jika masalah mendasarnya adalah posisi yang salah atau perlengkapan yang tidak stabil, perubahan laju pengumpanan mungkin berdampak kecil pada sumber penyimpangan yang sebenarnya.
Kedalaman penggilingan dan kelonggaran pemesinan menentukan berapa banyak material yang tersisa yang harus dihilangkan pada setiap tahap. Kelonggaran yang tidak sesuai dapat mempersulit pengendalian dimensi akhir, khususnya ketika proses harus mengakomodasi variasi pada benda kerja yang masuk. Apabila proses manufaktur memungkinkan operasi roughing dan finishing yang terpisah, alokasi pemindahan material antar tahapan harus ditetapkan melalui validasi proses dan bukan diasumsikan mengikuti rasio yang tetap.
Untuk akurasi dimensi penggilingan optik yang andal, optimalisasi parameter harus dimulai hanya setelah pengaturan benda kerja, pemasangan pahat, dan prosedur pengukuran telah diperiksa. Tetapkan kondisi awal yang dapat diulang, lalu sesuaikan variabel yang relevan sambil menjaga kondisi lainnya tetap konsisten dan praktis. Ukur komponen yang dihasilkan dan catat pengaturannya di samping hasil dimensi. Hal ini memudahkan untuk mengidentifikasi apakah perubahan tersebut meningkatkan akurasi, tidak memberikan dampak yang berarti, atau menimbulkan masalah lain.
Hasil uji coba harus dievaluasi berdasarkan persyaratan gambar sebenarnya. Kombinasi parameter yang menghasilkan permukaan akhir yang baik mungkin masih menyisakan dimensi kritis di luar toleransi. Demikian pula, dimensi yang lolos inspeksi pada satu sampel tidak menetapkan bahwa proses akan tetap stabil selama produksi berjalan lebih lama. Baik hasil dimensi maupun karakteristik kualitas lain yang diperlukan harus dipertimbangkan sebelum menerapkan proses revisi.
Inspeksi bukan sekadar langkah terakhir yang digunakan untuk menerima atau menolak suatu komponen. Ini memberikan bukti yang diperlukan untuk menentukan apakah proses penggilingan terkendali. Sebelum melakukan pengukuran, pemeriksa harus mengidentifikasi dimensi kritis, toleransi yang ditentukan, referensi datum, dan lokasi pengukuran yang ditentukan oleh gambar teknik. Tanpa referensi yang konsisten, dua pengukuran mungkin berbeda meskipun komponen fisiknya tidak berubah.
Metode pengukuran harus sesuai dengan fitur yang dievaluasi. Diameter, ketebalan, lubang, dan profil kompleks mungkin memerlukan pendekatan pemeriksaan yang berbeda. Sistem pengukuran harus memiliki resolusi yang sesuai dan dipelihara serta dikalibrasi sesuai dengan prosedur yang berlaku. Jika toleransinya ketat, ketidakpastian dan keterulangan pengukuran menjadi sangat penting karena mempengaruhi keyakinan terhadap hasil yang dilaporkan.
Kondisi pengukuran juga harus tetap konsisten. Komponen harus diposisikan dengan benar, dan prosedur pemeriksaan harus menggunakan titik referensi relevan yang sama. Untuk bagian optik yang halus atau bentuknya tidak beraturan, pengaturan penyangga dan kontak pengukuran dapat mempengaruhi hasil. Kontur yang kompleks mungkin memerlukan beberapa lokasi pengukuran atau metode yang mampu mengevaluasi profil yang relevan daripada mengandalkan satu titik saja.
Satu komponen yang sesuai tidak menunjukkan bahwa proses tersebut akan menghasilkan hasil yang konsisten di seluruh batch. Pengukuran berulang dapat mengungkapkan apakah dimensi tetap dekat dengan target, perlahan-lahan melayang, atau berfluktuasi dari satu bagian ke bagian lainnya. Pola-pola ini membantu menentukan apakah pemeriksaan lebih lanjut diperlukan pada perlengkapan, kepala gerinda, kondisi mesin, atau parameter pengoperasian.
Jika suatu komponen gagal dalam pemeriksaan, pertama-tama verifikasi bahwa persyaratan gambar dan prosedur pengukuran telah ditafsirkan dengan benar. Ulangi pengukuran jika diperlukan dan pastikan bahwa data dan metode pemeriksaan konsisten. Jika penyimpangan sudah pasti, bandingkan hasilnya dengan informasi penyetelan, kondisi pahat, parameter pemesinan, dan catatan pemeriksaan sebelumnya. Setelah tindakan korektif, ukur kembali komponen untuk memverifikasi efeknya.
Pendekatan ini membantu membedakan masalah pemesinan yang sebenarnya dari ketidakkonsistenan pengukuran. Hal ini juga menciptakan catatan yang berguna tentang hubungan antara kondisi proses dan dimensi akhir, membuat masalah yang berulang menjadi lebih mudah untuk diselidiki.
Ketika terjadi penyimpangan dimensi, urutan pemecahan masalah yang konsisten mengurangi perubahan pahat dan penyesuaian parameter yang tidak perlu. Tujuannya adalah untuk mengkonfirmasi masalah yang diukur, mengidentifikasi faktor penyebab yang paling masuk akal, dan memverifikasi hasil setelah tindakan perbaikan.
Verifikasi pengukuran: Periksa toleransi gambar, datum, metode inspeksi, peralatan pengukuran, dan pengulangan hasil. Konfirmasikan bahwa penyimpangan itu nyata sebelum mengubah prosesnya.
Periksa pengaturan dan pahat: Tinjau posisi benda kerja, klem stabilitas, pemasangan pahat, keausan pahat, dan kondisi mesin yang relevan. Carilah perubahan dari garis dasar pemesinan yang sudah ada.
Tinjau proses dan konfirmasikan hasilnya: Bandingkan parameter pemesinan aktual dan catatan pemindahan material dengan pengaturan yang diinginkan. Sesuaikan variabel terkontrol jika dibenarkan, lalu ukur kembali benda kerja dan catat hasilnya.
Urutan tersebut harus memandu penyelidikan dan bukan menggantikan penilaian teknis. Penyimpangan yang terus-menerus atau tidak dapat dijelaskan mungkin memerlukan inspeksi mesin yang lebih rinci, peninjauan proses, atau evaluasi sistem pengukuran. Mencatat masalah dan tindakan perbaikan membantu mencegah pemecahan masalah berulang berdasarkan dugaan.
Akurasi dimensi tinggi dalam penggilingan optik presisi bergantung pada proses yang berulang, bukan pada spesifikasi pahat atau parameter pemesinan tunggal. Penempatan benda kerja yang stabil, kondisi mesin dan kepala gerinda yang sesuai, pelepasan material yang terkontrol, dan inspeksi yang konsisten semuanya berkontribusi pada hasil yang andal. Ketika terjadi penyimpangan, mengonfirmasi pengukuran dan memeriksa pengaturan sebelum mengubah kondisi pengoperasian membuat penyelidikan menjadi lebih efisien.
Bagi produsen yang memproses komponen optik presisi, peningkatan yang paling berguna adalah proses yang menghubungkan kondisi pemesinan dengan hasil dimensi yang terverifikasi. Alat gerinda yang sesuai tetap menjadi bagian penting dari proses tersebut, namun kinerjanya harus dievaluasi dalam konteks benda kerja dan peralatan sebenarnya. Kepala gerinda optik presisi Meijie memberikan spesifikasi produk untuk mengevaluasi konfigurasi alat potensial terhadap persyaratan tersebut.